


Branchennachrichten
Was sollte ich vor dem Kauf eines VMC beachten?
 2026.07.30
 Branchennachrichten
Kurze Antwodert: Was sollte ich vor dem Kauf eines VMC beachten?
Vor dem Kauf eines vertikales Bearbeitungszentrum , die kurze Antwort lautet: Passen Sie die Spindelleistung und den Drehzahlbereich an Ihren Materialmix an, bestätigen Sie, dass die Tischgröße und der Achsweg Ihren größten Teilebereich abdecken, überprüfen Sie die strukturelle Steifigkeit des Guss- und Führungsbahndesigns, überprüfen Sie die Kapazität des automatischen Werkzeugwechslers und bestätigen Sie, dass die CNC-Steuerungsplattform zu Ihrem Programmierworkflow passt. Positionierungsgenauigkeit, Kühlmittel- und Spänemanagement, Automatisierungsbereitschaft und der Fertigungshintergrund des Lieferanten runden die Liste ab. A VMC-Maschine Da es sich um eine langlebige Produktionsanlage handelt, kommt es bei der Entscheidung selten auf eine einzelne Datenblattnummer an. Es geht darum, wie sich die gesamte Konfiguration über Ihren tatsächlichen Teilemix, Schichtmuster und Grundriss hinweg verhält.
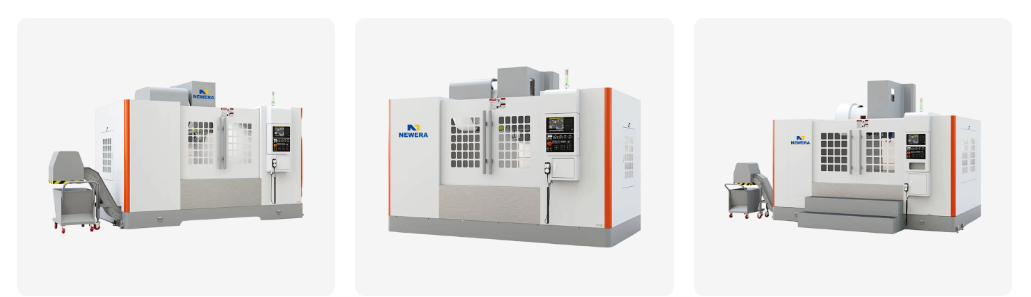
In den folgenden Abschnitten werden die einzelnen Faktoren im Detail erläutert, mit Referenzbereichen, Vergleichstabellen und einer Checkliste zur Lieferantenbewertung, die Käufer häufig zur Eingrenzung von Optionen verwenden.
- Spindelleistung, Drehzahlbereich und Drehmoment abgestimmt auf Ihr typisches Material
- Tischgröße und Achsweg relativ zu Ihrem größten Teilumschlag
- Strukturelle Steifigkeit der Guss-, Führungsbahn- und Verrippungskonstruktion
- Werkzeugwechslerkapazität und Werkzeugwechselgeschwindigkeit für Ihre Teilekomplexität
- CNC-Steuerungsplattform und wie es zu Ihrem bestehenden Programmierworkflow passt
- Positioniergenauigkeit und Wiederholbarkeit für Ihre Toleranzklasse benötigt
- Automatisierungskompatibilität für Palettenwechsler, Roboterbeladung oder Stangenzuführung
- Herstellungsgeschichte des Lieferanten und technischer Kundendienst nach dem Verkauf
Spindelleistung, Drehzahlbereich und Drehmoment abgestimmt auf Ihre Werkstücke
Die Spindel ist der Teil eines vertikales Bearbeitungszentrum Das entscheidet am unmittelbarsten darüber, was Sie schneiden können, wie schnell und wie sauber. Eine Spindel, die unabhängig von Ihrem Materialmix ausgewählt wird, neigt dazu, entweder Geschwindigkeit oder Drehmoment auf dem Tisch zu lassen, und Käufer bemerken dies oft erst, wenn die Maschine bereits auf dem Boden steht. Es hilft, in drei großen Spindelklassen statt in einer einzigen Zahl zu denken.
Standard-Drehmomentspindeln
Diese Klasse läuft ungefähr zwischen 6.000 und 10.000 U/min und bevorzugt ein Drehmoment bei niedrigen und mittleren Drehzahlen, was sich für die Schruppbearbeitung von Stahl, Gusseisen und allgemeinem Formstahl eignet, bei der die Spanlast wichtiger ist als die Oberflächengeschwindigkeit. Betriebe, die eine stärkere Zerspanung von eisenhaltigem Material durchführen, tendieren typischerweise zu dieser Klasse.
Ausgeglichene Spindeln mittlerer Geschwindigkeit
Dieser Bereich reicht von etwa 10.000 bis 15.000 U/min und ist ein üblicher Standardwert für gemischte Produktionsböden, in denen sowohl Stahlkomponenten als auch Aluminiumteile durch denselben laufen VMC-Maschine . Es handelt sich eher um einen praktischen Mittelweg als um eine Entscheidung eines Spezialisten.
Hochgeschwindigkeitsspindeln
Von 15.000 bis 24.000 U/min und gelegentlich auch darüber fällt das Drehmoment im oberen Bereich im Austausch für die Oberflächengeschwindigkeit ab. Diese Klasse eignet sich für Strukturteile aus Aluminium, Graphitelektroden und die Feinbearbeitung von Formen, bei denen die Oberflächenqualität eher von der Spindelgeschwindigkeit als von der rohen Schnittkraft abhängt.
| Spindelklasse | Typischer Geschwindigkeitsbereich | Drehmomentcharakter | Am besten geeignetes Material |
|---|---|---|---|
| Standarddrehmoment | 6.000 bis 10.000 U/min | Höheres Drehmoment im unteren Drehzahlbereich | Stahl, Gusseisen, Formstahl |
| Mittelgeschwindigkeit ausgewogen | 10.000 bis 15.000 U/min | Ausgewogen im gesamten Bereich | Gemischte Stahl- und Aluminiumproduktion |
| Hohe Geschwindigkeit | 15.000 bis 24.000 U/min | Niedrigeres Drehmoment nahe der Höchstgeschwindigkeit | Aluminium, Graphit, Formenbearbeitung |
Tischgröße, Achsverfahrweg und Gesamtstellfläche der Maschine
Tischgröße und X-, Y- und Z-Verfahrweg entscheiden über den größten Teil, den Sie bearbeiten können, sie entscheiden aber auch darüber, wie viel Bodenfläche, Kranfreiraum und Gangbreite die Maschine in Ihrer Werkstatt einnimmt. A kleines vertikales Bearbeitungszentrum ist gerade deshalb in Werkzeug- und Prototypenwerkstätten beliebt, weil es die Grundfläche kompakt hält und dennoch gängige Halterungs-, Platten- und Gehäusegrößen abdeckt.
Referenzfahrt der X-Achse nach Größenklasse des vertikalen Bearbeitungszentrums
| VMC-Klasse | Tischgröße (ca.) | X/Y/Z-Reise |
|---|---|---|
| Kleines vertikales Bearbeitungszentrum | 600 x 400 mm | 500 / 400 / 400 mm |
| Standard-Vertikalbearbeitungszentrum | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Großes vertikales Bearbeitungszentrum | 1500 x 800 mm und mehr | 1600 / 800 / 800 mm |
Überprüfen Sie über die reinen Zahlen hinaus die Höhe des Kranhakens, den Zugang des Gabelstaplers zu den Vorder- und Seitenwänden und den Freiraum, damit sich die Türen des Schaltschranks während der Wartung vollständig öffnen lassen. Viele Käufer dimensionieren die Maschine richtig, vergessen aber den Wartungsfreiraum um sie herum, was später eine umständliche Änderung des Layouts erzwingt.
Struktursteifigkeit, Gussdesign und Vibrationskontrolle
Die Steifigkeit bestimmt, wie a vertikales Bearbeitungszentrum verhält sich eher unter echter Schnittlast als im Leerlauf. Eine Maschine, die auf dem Papier genauso aussieht wie ein Konkurrenzmodell, kann immer noch klappern, sich verbiegen oder die Oberflächenqualität verlieren, sobald ein schwerer Schruppdurchgang beginnt, und der Unterschied ist in der Regel eher auf die Gusskonstruktion als auf die Motorgröße zurückzuführen.
Achten Sie auf eine breite Säulenbasis, dicke Innenrippen unter dem Tisch, ein symmetrisches thermisches Design zwischen der linken und rechten Seite der Säule und eine Kastenführungs- oder Linearführungskonstruktion, die entsprechend Ihrer typischen Schnitttiefe dimensioniert ist. Kastenführungen begünstigen im Allgemeinen die Stabilität bei starker Schruppbearbeitung, während Linearführungen eine schnelle Verfahrgeschwindigkeit und eine geringere Reibung begünstigen. Keines von beiden ist allgemein besser; Die richtige Wahl hängt davon ab, ob Ihr Teilemix auf starken Materialabtrag oder schnellere, leichtere Endbearbeitungsdurchgänge abzielt.
Vibrations- und thermische Stabilität
Fragen Sie, wie das Spindelgehäuse die Wärme während längerer Laufzeit verwaltet, da thermisches Wachstum in der Spindel eine der häufigsten Ursachen für Dimensionsabweichungen während einer langen Schicht ist. Ein gut verripptes Gussteil in Kombination mit einem Spindelkühlmantel verringert die Lücke zwischen dem ersten Teil, das morgens von der Maschine kommt, und dem zweihundertsten Teil später in der Schicht.
Automatische Werkzeugwechslerkapazität und Werkzeugwechselgeschwindigkeit
Beim automatischen Werkzeugwechsler (ATC) geht es bei komplexen Teilen oft darum, Zykluszeit zu gewinnen oder zu verlieren. Zwei Zahlen sind am wichtigsten: die Magazinkapazität, also die Anzahl der Werkzeuge, die die Maschine bereithalten kann, und die Werkzeug-zu-Werkzeug-Wechselzeit, also die Geschwindigkeit, mit der die Maschine zwischen den Arbeitsgängen wechselt.
Referenzkapazität des Werkzeugmagazins nach Produktionsmix-Anforderung
Eine Werkstatt, in der nur eine kleine Anzahl von Wiederholungsteilen verarbeitet wird, benötigt selten mehr als 16 bis 20 Werkzeugpositionen. Eine Auftragswerkstatt mit hohem Mix, die pro Woche viele unterschiedliche Teilenummern schneidet, profitiert von einem größeren Magazin, da sich weniger manuelle Werkzeugwechsel während des Arbeitstages direkt in einer längeren Spindelverfügbarkeit niederschlagen. Die Werkzeugwechselgeschwindigkeit ist am wichtigsten bei Teilen mit häufigem Werkzeugwechsel, wie z. B. detaillierten Formhohlräumen oder Teilen mit vielen kleinen Merkmalen.
CNC-Steuerungssystem und Programmierschnittstelle
Die Steuerplattform auf einem VMC-Maschine prägt das tägliche Bedienerlebnis wie kaum eine andere Einzelkomponente. Eine leistungsfähige Spindel gepaart mit einer Steuerung, mit der Ihre Programmierer nur schwer arbeiten können, wird in der Praxis hinter den Spezifikationen zurückbleiben.
Kühlmittelsysteme, Spanabfuhr und Gehäusedesign
Kühlmittelzufuhr und Spanmanagement stehen selten ganz oben auf der Checkliste eines Käufers, wirken sich jedoch direkt auf die Werkzeuglebensdauer, die Zykluszeitkonsistenz und den manuellen Reinigungsaufwand aus, den eine Werkstatt in jeder Schicht aufnimmt.
Optionen für die Kühlmittelzufuhr
Flutkühlmittel sind für die meisten allgemeinen Fräsarbeiten geeignet, während die Kühlmittelzufuhr durch die Spindel wichtig für Tieflochbohren und Gewindeschneiden ist, wo die Spanentfernung in der Tiefe ansonsten schwierig ist. Hochdruck-Kühlmitteloptionen helfen beim Spanbrechen in harzigen oder langspanenden Materialien.
Spanabfuhr und vollständige Einhausung
Ein Schnecken- oder Scharnierband-Späneförderer sorgt dafür, dass die Späne automatisch aus der Arbeitszone gelangen, sodass in den Pausen kein manuelles Harken erforderlich ist. Ein vollständig geschlossener Arbeitsbereich verringert die Belastung durch Kühlmittelnebel in der Werkstatt und hält die Späne zurück, was umso wichtiger ist, je höher die Spindelgeschwindigkeit und die Materialabtragsrate sind.
Positionierungsgenauigkeit und Wiederholbarkeit
Die Positionierungsgenauigkeit beschreibt, wie nahe die Maschine einer vorgegebenen Koordinate kommt, während die Wiederholbarkeit beschreibt, wie konsistent sie über viele Zyklen hinweg zum gleichen Punkt zurückkehrt. Bei den meisten allgemeinen Arbeiten ist die Wiederholbarkeit von Tag zu Tag wichtiger, da sie die Konsistenz von Teil zu Teil während eines Produktionslaufs auf einem bestimmt Präzisions-VMC-Maschine .
- 0,010 mm Typische Wiederholgenauigkeit, Economy-Klasse
- 0,006 mm Typische Wiederholgenauigkeit, Standardklasse
- 0,003 mm Typische Wiederholgenauigkeit, Präzisionsklasse
Niedrigere Werte weisen auf eine bessere Wiederholbarkeit über alle Maschinenklassen hin
Hier spielt die Feedback-Methode eine direkte Rolle. Systeme mit halbgeschlossenem Regelkreis basieren auf einem Drehgeber am Motor, um die Position abzuleiten, während Systeme mit geschlossenem Regelkreis eine lineare Skala auf der Achse selbst hinzufügen, um die tatsächliche Tischposition zu messen, die den Verschleiß der Kugelumlaufspindel und die thermische Ausdehnung im Laufe der Zeit ausgleicht. Käufer, die eine enge Toleranzklasse für a anstreben Präzisions-VMC-Maschine Sie sollten gezielt nachfragen, welche Feedback-Methode geeignet ist, anstatt dies allein aufgrund der Preisstufe anzunehmen.
Automatisierungskompatibilität: Palettenwechsler, Roboterbeladung und Stangenzuführung
Auch wenn die Automatisierung nicht Teil Ihrer Erstanschaffung ist, lohnt es sich, später zu prüfen, ob die Maschinenarchitektur sie unterstützt. Das Hinzufügen von Automatisierung zu einer Maschine, die nie dafür konzipiert wurde, ist weitaus schwieriger, als vom ersten Tag an mit den richtigen Zugriffsanschlüssen und Steuerungsschnittstellen zu beginnen.
- Manuelle Beladung mit einem einzigen Bediener, der eine Maschine bedient, geeignet für kleine Stückzahlen oder sehr unterschiedliche Teileläufe
- Integration einer Roboterzelle, bei der ein sechsachsiger Roboterarm Teile aus einer Vorrichtung lädt und entlädt, während der Bediener mehrere Maschinen gleichzeitig verwaltet
- Palettenpoolsysteme, bei denen mehrere vorbeladene Paletten automatisch in die Warteschlange gestellt werden, sodass die Spindel zwischen den Bedienerbesuchen weiter schneidet
- Erweiterter unbeaufsichtigter oder unbeaufsichtigter Betrieb, kombiniert mit Palettenpools, prozessbegleitender Messung und Überwachung der Werkzeuglebensdauer für Produktionsläufe über Nacht
Passender VMC-Typ für Ihre Anwendung: Formenbau, Automobilteile und allgemeine Bearbeitung
Nicht jede Anwendung gewichtet die gleichen Faktoren gleichermaßen. Ein Geschäft, auf das man sich konzentriert VMC für den Formenbau Steifigkeit und Wiederholbarkeit haben Vorrang vor dem reinen Durchsatz Automobilteile VMC-Maschine Die Produktionslinie legt in der Regel Wert auf Zykluszeit, Automatisierungsbereitschaft und konsistenten Durchsatz über lange Produktionsläufe hinweg.
- Kleines vertikales Bearbeitungszentrum
- Standard-Vertikalbearbeitungszentrum
- Präzision / Custom Vertical Machining Center
| VMC-Typ | Primäre Anwendung | Schlüsselstärke |
|---|---|---|
| Kleines vertikales Bearbeitungszentrum | Prototypenbau, Werkzeugbau | Kompakte Grundfläche, geringerer Platzbedarf |
| Standard-Vertikalbearbeitungszentrum | Allgemeine Lohnfertigung, Kfz-Teile, VMC-Maschinenarbeiten | Ausgewogene Geschwindigkeit, Federweg und Steifigkeit |
| Präzision / Custom VMC | VMC für den Formenbau, detail parts | Hohe Wiederholgenauigkeit, thermische Stabilität |
Bewertung eines Herstellers oder Lieferanten eines vertikalen Bearbeitungszentrums
Spezifikationen erzählen einen Teil der Geschichte, aber der Herstellungshintergrund eines vertikales Bearbeitungszentrum manufacturer or vertikales Bearbeitungszentrum supplier erzählt den Rest. Zwei Maschinen mit nahezu identischen Datenblättern können über Jahre hinweg immer noch eine sehr unterschiedliche Leistung erbringen, je nachdem, wie konsistent sie gebaut und unterstützt werden.
| Bewertungsbereich | Worauf Sie achten sollten |
|---|---|
| Herstellungsgeschichte | Jahrelange aktive Entwicklung und Produktion von Maschinenmodellen, Beschaffung von Komponenten im eigenen Haus |
| Anpassungsfähigkeit | Unterstützung für OEM- und ODM-Anfragen, konfigurierbare Spindel-, Tisch- und Steuerungsoptionen |
| Kundendienst | Verfügbarkeit von technischer Beratung, Zugang zu Ersatzteilen und Ferndiagnoseunterstützung |
| Produktionskonsistenz | Wiederholbarer Geometrie- und Kalibrierungsprozess über alle Produktionseinheiten hinweg |
| Dokumentation | Klare Bedienungsanleitungen, Wartungspläne, Verkabelungs- und Parameterreferenzen |
Käufer auf der Suche nach einem Kundenspezifisches vertikales Bearbeitungszentrum Die Konfiguration sollte zu Beginn der Gespräche bestätigen, ob der Lieferant die Spindelkonizität, die Tischabmessungen, die Markenpräferenz der Steuerung und die Automatisierungsschnittstelle anpassen kann kundenspezifischer VMC-Hersteller , anstatt erst spät im Prozess die Grenzen der Flexibilität zu entdecken.
Häufige Fehler, die Sie bei der Auswahl einer VMC-Maschine vermeiden sollten
- Unterdimensionierte Spindelleistung für das schwerste Material im Teilemix und nicht für den durchschnittlichen Auftrag
- Servicefreigabe wird ignoriert rund um die Maschine für Schranktüren, Zugang zum Kühlmitteltank und zukünftige Automatisierung
- Kühlmittelfiltration übersehen Bedarf an den erzeugten spezifischen Materialchips
- Die Auswahl erfolgt ausschließlich aufgrund der Schlagzeilen-Geschwindigkeitszahlen während die Überprüfung der Steifigkeit und Wiederholbarkeit übersprungen wird
- Die Zeit für die Schulung des Bedieners wird unterschätzt Wird für eine unbekannte Steuerschnittstelle benötigt
- Behandlung eines erschwingliche VMC-Maschine Die Suche dient als Grund, die Steifigkeits- oder Genauigkeitsprüfung zu überspringen, wenn der sinnvollere Ansatz darin besteht, vor dem Vergleich der Optionen zu ermitteln, welche Spezifikationen für Ihren Teilemix tatsächlich wichtig sind
Branchennachfrage und warum vertikale Bearbeitungszentren eine Kerninvestition bleiben
Die Nachfrage nach vertikalen Bearbeitungszentren ist weiterhin stabil, da sie ein breites Spektrum an Teilegeometrien bei vergleichsweise kompakter Stellfläche abdecken. Die Marktanalyse der Branche prognostiziert, dass das globale Segment der vertikalen Bearbeitungszentren im Vergleich zu den Schätzungen wachsen wird 7,6 Milliarden US-Dollar im Jahr 2025 und fast 9,9 Milliarden US-Dollar im Jahr 2031 , was ein stetiges jährliches Wachstum widerspiegelt (Quelle: Marktprognose für vertikale Maschinenzentren, 2026 bis 2031). Separate Branchenuntersuchungen beziffern das vertikale Segment auf etwa 100 % 61 Prozent Anteil des breiteren Marktes für Bearbeitungszentren im Jahr 2026, ein Spiegelbild dafür, wie viele Hersteller die Flexibilität und Kosteneffizienz vertikaler Konfigurationen gegenüber anderen Maschinentypen bevorzugen (Quelle: Marktgröße und Chancen von Bearbeitungszentren, 2026 bis 2033).
- 9,9 Mrd. USD Voraussichtlicher VMC-Segmentwert bis 2031
- 61 % Vertikaler Segmentanteil der Bearbeitungszentren, 2026
- 45 % Anteil der Nachfrage nach Bearbeitungszentren im asiatisch-pazifischen Raum, 2026
Dieses Wachstum wird hauptsächlich durch die Automobilkomponentenproduktion, den Formen- und Gesenkbau sowie die allgemeine industrielle Bearbeitung vorangetrieben, drei Bereiche, in denen a vertikales Bearbeitungszentrum bleibt eine praktische Standardwahl für Hersteller, die Flexibilität gegen Stellfläche und Rüstzeit abwägen.
Über Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD ist seit mehr als zwanzig Jahren auf die Entwicklung, Konstruktion und Produktion von numerisch gesteuerten Maschinen und CNC-Werkzeugmaschinen spezialisiert und wird von einem engagierten Team in den Bereichen Technologieentwicklung, Fertigung und Vertriebsservice unterstützt. Als VMC-Maschine manufacturer Betrieb eines etablierten vertikales Bearbeitungszentrum factory In China hat das Unternehmen kontinuierlich fortschrittliche technische Entwicklungen aus dem In- und Ausland übernommen und sich zu einem Hersteller mit umfassender Produktions- und Montagekapazität entwickelt.
Ich arbeite sowohl als OEM Hersteller von vertikalen Bearbeitungszentren und ein ODM VMC-Maschine China Nantong New Era Technology, Partner von Nantong New Era Technology, konzentriert sich darauf, Kunden praktische Lösungen und gleichbleibende Produktqualität zu bieten, die durch einen reaktionsschnellen Service unterstützt werden, unabhängig davon, ob es sich um eine Standardkonfiguration oder eine maßgeschneiderte Konfiguration handelt Hersteller von CNC-Vertikalbearbeitungszentren Fähigkeit.
Häufig gestellte Fragen
-
F1: Wofür wird eine VMC-Maschine verwendet?
Ein vertikales Bearbeitungszentrum wird zum Fräsen, Bohren, Gewindeschneiden, Bohren und Konturieren von Metall und anderen technischen Materialien verwendet, üblicherweise für Halterungen, Gehäuse, Platten und Formhohlräume.
-
F2: Warum ein vertikales Bearbeitungszentrum wählen?
Ein vertikales Bearbeitungszentrum bietet eine einfache Einrichtung, klare Sicht auf den Schneidbereich und eine geringere Stellfläche im Vergleich zu vielen anderen Konfigurationen für die allgemeine Teilefertigung.
-
F3: Was sind die Hauptkomponenten eines VMC?
Zu den Kernkomponenten gehören Spindel und Motor, der Achsaufbau mit Kugelumlaufspindeln und Führungen, der Arbeitstisch, der automatische Werkzeugwechsler, der CNC-Schaltschrank und die Kühlmittelanlage.
-
F4: Wie steuert die CNC eine VMC-Maschine?
Die CNC-Steuerung liest programmierte Anweisungen und koordiniert die Servomotoren auf jeder Achse, die Spindelgeschwindigkeit und den Werkzeugwechsler, wobei Feedback-Geräte verwendet werden, um die Position während der Bearbeitung zu korrigieren.
-
F5: Welche Vorgänge kann ein VMC ausführen?
Ein vertikales Bearbeitungszentrum kann Planfräsen, Schlitzfräsen, Bohren, Gewindeschneiden, Reiben, Aufbohren und Konturprofilieren sowie die Endbearbeitung von Formhohlräumen bei vielen Teiletypen durchführen.
-
F6: Unterstützen Sie OEM und ODM?
Unterstützung.
-
F7: Warum uns wählen?
Unabhängige Forschung und Entwicklung, professionelles Team, mit langer Geschichte.
-
F8: Kann Ihre Verpackung die Produktsicherheit gewährleisten?
Dürfen.
-
F9: Was ist der Unterschied zwischen einem VMC und einem horizontalen Bearbeitungszentrum?
Ein VMC verfügt über eine vertikale Spindel, die sich für flache Teile und Formenbearbeitung mit einfacherer Einrichtung eignet, während ein horizontales Bearbeitungszentrum die schwere Mehrseitenproduktion mit Palettenautomatisierung begünstigt.
-
F10: Wie bestimme ich die richtige Tischgröße für meine Teile?
Beginnen Sie mit Ihrem größten Teilebereich plus Spannvorrichtung und Werkzeugabstand und vergleichen Sie ihn dann mit dem X-, Y- und Z-Verfahrweg der betrachteten vertikalen Bearbeitungszentrumsmodelle.


Wenn Sie an unseren Produkten interessiert sind, kontaktieren Sie uns bitte.
KONTAKTDATEN
Nantong New Era Technology Co., LTD
- Fünf-Sterne-Industriepark, Bezirk Chongchuan, Stadt Nantong, Provinz Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkte
Schnelllink
Neuigkeiten
Mobiles Endgerät
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle Rechte vorbehalten. CNC-Bearbeitungszentrum Hersteller China Bearbeitungszentrum Fabrik
