


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Fünf-Achsen-Portal-CNC: Der vollständige Kaufratgeber für die Präzisionsbearbeitung im großen Maßstab
Fünf-Achsen-Portal-CNC: Der vollständige Kaufratgeber für die Präzisionsbearbeitung im großen Maßstab
 2026.09.16
 Branchennachrichten
Wenn ein 3-Meter-Luft- und Raumfahrtrahmen in Ihrer Werkstatt eintrifft, kommt es bei der Bearbeitungsstrategie nicht nur auf die Spindelgeschwindigkeit an. Es geht darum, ob eine Aufspannung die Toleranz über die gesamte Länge des Teils einhalten kann. Eine Fünf-Achsen-Portal-CNC-Maschine beantwortet diese Frage, indem sie einen großen Brückenrahmen mit fünf Achsen gleichzeitiger Bewegung kombiniert.
Das Fazit zunächst: Eine Fünf-Achsen-Portal-CNC ist die praktischste Möglichkeit, große, komplexe Werkstücke in einer Aufspannung zu bearbeiten. Weniger Handhabung bedeutet bessere Genauigkeit, geringere Vorrichtungskosten und kürzere Gesamtzykluszeit. Der Rest dieses Artikels erklärt, wie die Struktur funktioniert, welche Spezifikationen wichtig sind und wo diese Maschinenklasse ihren Lebensunterhalt verdient.
Was ist eine Fünf-Achsen-Portal-CNC-Maschine?
Eine Portalmaschine ist um zwei am Boden montierte Säulen herum aufgebaut, die einen Querträger tragen. Der Spindelkopf läuft auf dem Träger, während das Werkstück auf einem Tisch zwischen den Säulen liegt. Im Vergleich zu einem vertikalen Bearbeitungszentrum mit C-Rahmen bietet die Portalbauweise eine deutlich höhere Steifigkeit pro Preiseinheit, wenn der Arbeitsbereich etwa 2 Meter überschreitet.
Der „5-Achsen“-Teil bedeutet drei Linearachsen (X, Y, Z) plus zwei Drehachsen. In den meisten Fünf-Achsen-Portalkonfigurationen sind die Drehachsen eine A-Achse (Neigung um X) und eine C-Achse (Rotation um Z), die in den Spindelkopf integriert sind. Einige Konstruktionen platzieren stattdessen Drehachsen auf dem Tisch, was bei extrem schweren Werkstücken besser ist.
Den Unterschied zu verstehen wird einfacher, wenn Sie mit beginnen Grundlagen des Portalbearbeitungszentrums und vergleichen Sie dann die Kopfstiloptionen.
Die folgende Zeichnung zeigt die typischen Strukturmodule einer fünfachsigen Portal-CNC-Maschine.
Fünf-Achsen, 3-2 oder drei-Achsen: Anpassung der Bewegung an das Teil
Nicht jedes große Teil erfordert eine simultane Fünf-Achsen-Bearbeitung. Viele prismatische Teile werden von einem dreiachsigen Portal oder einem 3-2-Positionskopf perfekt gehandhabt. Die Entscheidung hängt davon ab, wie viele Seiten Sie erreichen müssen, ob die Oberflächen geformt sind und wie oft Sie es sich leisten können, nachzuspannen.
| Fähigkeit | 3-Achsen-Portal | 3 2 positionell | 5-Achsen-Simultan |
|---|---|---|---|
| Setups für ein fünfseitiges Teil | 4–6 | 2–3 | 1 |
| Abgewinkelte Löcher und Anschlüsse | Manuelle Indizierung | Ja | Ja |
| Komplexe 3D-Konturierung | Begrenzt | Abgestufter Abschluss | Single-Pass-Finish |
| Programmieraufwand | Niedrig | Mittel | Hoch |
| Relative Investition | Niedrigest | Mitte | Hochest |
Für ein typisches fünfseitiges großes Teil sind Setups erforderlich
Anschaulicher Vergleich; Die tatsächliche Rüstanzahl hängt von der Teilegeometrie und der Maschinenkonfiguration ab.
Der praktische Vorteil: Wenn Ihre Teile größtenteils flach sind und gelegentlich schräge Löcher aufweisen, spart ein 3/2-Portal Geld und verringert das Programmierrisiko. Wenn Sie Turbinenschaufeln, Laufräder, Formeinsätze mit zusammengesetzten Krümmungen oder Teile mit schwer zugänglichen Hinterschneidungen bearbeiten, ist die gleichzeitige Fünf-Achsen-Bewegung die einzige Möglichkeit, diese effizient zu fertigen.
Wichtige Spezifikationen, die Sie vor dem Kauf überprüfen sollten
Arbeitsumschlag und Tisch
Der Abstand zwischen den Säulen definiert die maximale Werkstückbreite. Der Y-Achsen-Verfahrweg definiert die Tiefe, die Sie von der Vorderseite des Tisches aus erreichen können, und der Z-Achsen-Verfahrweg steuert die maximale Teilehöhe plus Werkzeuglänge. Messen Sie immer auch die Vorrichtung in der Hülle, nicht nur das Teil.
- Verfahrweg der X-Achse: normalerweise 3 bis 12 m bei Portalmaschinen
- Abstand zwischen den Säulen: Wählen Sie 300–500 mm breiter als Ihr größtes geprüftes Werkstück
- Tischbelastung: Vergleichen Sie diese mit dem tatsächlichen Gewicht des Werkstücks und der Vorrichtung
Spindelleistung
Spindelleistung und Drehmoment entscheiden darüber, wie viel Material Sie pro Durchgang entfernen können. Eine Spindel mit 10.000–15.000 U/min und 30–60 kW deckt die meisten Aluminiumanwendungen in der Luft- und Raumfahrt sowie im Formstahl ab. Achten Sie bei Titan oder Inconel auf eine niedrigere Drehzahl mit höherem Drehmoment und einer robusten HSK- oder Capto-Schnittstelle.
Achskonfiguration und Drehkopf
Prüfen Sie, ob es sich bei den Drehachsen um einen Gabelkopf, einen Schwenkkopf oder eine Tischausführung handelt. Gabelköpfe sind für simultane Fünf-Achsen-Arbeiten üblich, da sie eine bessere Werkzeugreichweite und weniger Beeinträchtigungen des Querträgers ermöglichen. Bei sehr schweren Werkstücken kann eine Tischkonstruktion mit B/C-Rundachsen die sicherere Wahl sein.
Steuerungs- und CAM-Kompatibilität
Fünfachsige Portalmaschinen sind auf die Fähigkeit der CNC angewiesen, kinematische Transformationen, Tool-Center-Point-Steuerung (TCP) und Kollisionsvermeidung zu bewältigen. Der CAM-Postprozessor muss exakt zur Kopfkinematik passen. Bitten Sie den Bauunternehmer um die Postprozessorliste, bevor Sie den Auftrag unterzeichnen.
Wo es sich lohnt: Anwendungen, die ein Fünf-Achsen-Portal benötigen
Eine Fünf-Achsen-Portal-CNC ist keine Allzweckmaschine. Es lohnt sich, wenn der Arbeitsraum groß, das Teil komplex und das Umspannen teuer oder riskant ist. Drei Anwendungsgruppen dominieren die Nachfrage.
Luft- und Raumfahrt und Verteidigung
Monolithische Aluminiumrahmen, Flügelrippen, Holmgurte und Schotte kombinieren lange Abmessungen mit dünnen Wänden und fünfseitiger Bearbeitung. Die Portalstruktur unterstützt die lange X-Achse, während der Drehkopf schräge Befestigungstaschen erreicht, ohne das Teil zu verschieben. Ein Setup reduziert auch geometrische Fehler zwischen Features.
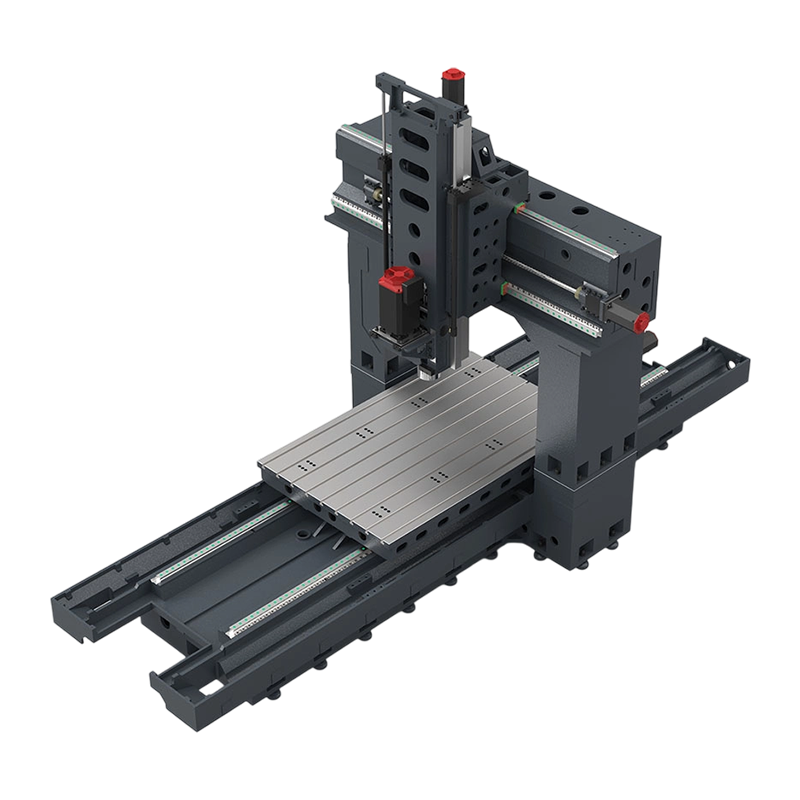 PL2518 Portalbearbeitungszentrum für große Strukturteile Diese Fünf-Achsen-Portalmaschine eignet sich für lange Aluminiumkomponenten und breite Werkzeugoberflächen und bietet einen großen Arbeitsraum und eine verbesserte Spindelleistung. Der zugängliche Tisch und die intelligenten Bedienelemente verkürzen die Rüstzeit und verbessern gleichzeitig die Endbearbeitungseffizienz. Produkt anzeigen →
Großer Formen- und Formenbau
Außenblechformen für Automobile, große Kunststoffspritzgussformen und Druckgusswerkzeuge erfordern eine kontinuierliche Oberflächenbearbeitung über weite Bereiche. Ein fünfachsiges Portal hält das Werkzeug senkrecht zur Oberfläche, wodurch ein besseres Finish erzielt wird und deutlich weniger manuelles Polieren erforderlich ist. Die gleiche Maschine kann Graphitelektroden verarbeiten, wenn sie mit einer geeigneten Spindel und Staubabsaugung ausgestattet ist.
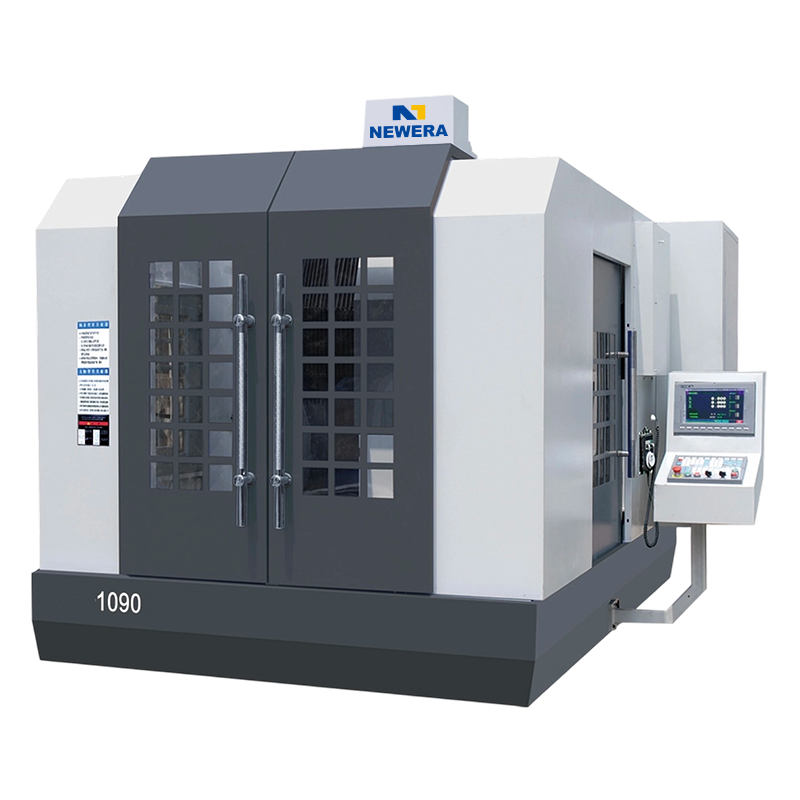 NE1090 CNC-Portalfräsmaschine für übergroße Werkstücke Diese Portalmühle wurde für große Formen und Gehäuse außerhalb der Grenzen vertikaler Bearbeitungszentren entwickelt und verfügt über eine Gusseisenkonstruktion und Hochgeschwindigkeits-Keramiklager für Steifigkeit und Genauigkeit. Die große Reichweite der Z-Achse bewältigt Hohlräume, die andere Maschinen nicht erreichen können. Produkt anzeigen →
Energie, Eisenbahn und Schwermaschinen
Formen für Rotorblätter von Windkraftanlagen, Gehäuse von Gasturbinen, Drehgestellrahmen für Triebwagen und große Getriebe überschreiten häufig die Grenzen eines vertikalen Bearbeitungszentrums. In diesen Fällen ermöglichen der offene Tisch des Portals und die große Z-Achse der Spindel den Zugang zu tiefen Hohlräumen, die eine C-Rahmen-Maschine einfach nicht erreichen kann.
Häufige Fehler bei der Spezifikation eines Fünf-Achsen-Portals
- Konzentrieren Sie sich nur auf die X/Y/Z-Bewegung und ignorieren Sie die Höhe des Querträgers. Ein Teil passt möglicherweise auf den Tisch, kollidiert aber dennoch mit dem Balken, wenn der Kopf geneigt wird.
- Vergessen Sie, dass Drehachsen Drehmoment und nicht nur Geschwindigkeit benötigen. Viele Fünf-Achsen-Köpfe sehen auf dem Papier schnell aus, können aber bei einem Winkelschnitt kein schweres Werkzeug halten.
- Unterschätzung der Programmier-Lernkurve. Die Fünf-Achsen-Simultanbearbeitung erfordert CAM-Kenntnisse, Setup-Disziplin und Simulationsgewohnheiten, über die Drei-Achsen-Werkstätten nicht verfügen.
- Werkzeuglänge und Werkzeughalterspiel werden vernachlässigt. Der Drehkopf erhöht die physische Größe, wodurch sich die Mindestreichweite und die unterste Z-Position ändern.
- Nur teilweise Anpassung der Spindel an das Material – ohne Berücksichtigung der Halterung und Dämpfung. Lange, dünne Wände an großen Teilen können zu Vibrationen führen, die durch kein Spindel-Upgrade behoben werden können.
Häufig gestellte Fragen zur Fünf-Achsen-Portal-CNC
F1: Wofür wird eine 5-Achsen-Portal-CNC-Maschine verwendet?
Es wird für große Werkstücke verwendet, die eine Fünfseiten- oder Konturbearbeitung in einer Aufspannung erfordern – typischerweise Strukturteile für die Luft- und Raumfahrt, große Formen- und Gesenkblöcke sowie Energiekomponenten. Der Portalrahmen bietet die nötige Steifigkeit, um auch bei langen Verfahrwegen die Genauigkeit aufrechtzuerhalten.
F2: Wie viel kostet eine 5-Achsen-Portal-CNC-Maschine?
Der Preis hängt vom Arbeitsraum, der Spindelleistung, der Konfiguration der Drehachse und dem Steuerungssystem ab. Keine zwei Zitate sind gleich. Der richtige Ansatz besteht darin, Ihr größtes Teil anzugeben und den Hersteller zu bitten, die Maschine entsprechend zu konfigurieren.
F3: Was ist der Unterschied zwischen einem 5-Achsen-Portal und einem 5-Achsen-Vertikalbearbeitungszentrum?
Ein VMC verfügt über einen C-Rahmen, wobei die Spindel über dem Tisch in einer einzigen Gusssäule montiert ist. Ein Portal verfügt über zwei Säulen, die einen Querträger tragen, was die Steifigkeit erhöht und einen viel längeren Verfahrweg auf der X-Achse ermöglicht. Das Portal wird normalerweise bevorzugt, wenn das Teil 2 Meter überschreitet.
F4: Welche Genauigkeit kann eine 5-Achsen-Portal-CNC erreichen?
Die Genauigkeit hängt von der Kompensation, der thermischen Kontrolle und der Skalenrückmeldung ab. Eine richtig spezifizierte Maschine kann Positionierungen im Bereich von mehreren Hundertstel Millimetern durchführen, weshalb sie für die Formen- und Präzisionsfertigung geeignet ist. Der Hersteller sollte Genauigkeitsdaten bereitstellen, die über das gesamte Volumen und nicht nur an einem Punkt gemessen werden.
F5: Kann eine 3-Achsen-Portal-CNC später auf eine Fünf-Achsen-CNC aufgerüstet werden?
Die Nachrüstung eines Drehkopfes oder -tisches ist zwar möglich, wenn Steuerung und Antriebe kompatibel sind, allerdings nähert sich der Konstruktionsaufwand oft dem einer Neumaschine an. Die meisten Unternehmen entscheiden sich für die Fünf-Achsen-Version, wenn die 3-Achsen-Maschine nicht mehr ausreicht.
F6: Welche Wartung benötigt ein Portalbearbeitungszentrum?
Die Wartung konzentriert sich auf die Schmierung der Führungsbahnen, die Reinigung der Skalenrückmeldung, die Spindelkühlung und die Überprüfung der Rotationskopfdichtungen. Da ein Portal über eine lange X-Achse verfügt, sind auch regelmäßige Nivellierungsprüfungen wichtig, um eine Abweichung der Genauigkeit im Laufe der Zeit zu verhindern.


Wenn Sie an unseren Produkten interessiert sind, kontaktieren Sie uns bitte.
KONTAKTDATEN
Nantong New Era Technology Co., LTD
- Fünf-Sterne-Industriepark, Bezirk Chongchuan, Stadt Nantong, Provinz Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkte
Schnelllink
Neuigkeiten
Mobiles Endgerät
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle Rechte vorbehalten. CNC-Bearbeitungszentrum Hersteller China Bearbeitungszentrum Fabrik
