


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / CNC-Bearbeitungszentren erklärt: Typen, wichtige Spezifikationen und Auswahl
CNC-Bearbeitungszentren erklärt: Typen, wichtige Spezifikationen und Auswahl
 2026.09.23
 Branchennachrichten
Ein Zerspanungsunternehmer unterbreitete uns einmal ein Angebot für 2.000 Pumpengehäuse mit einer einfachen Anforderung: eine Bohrungstoleranz von ±0,008 mm, dokumentiert auf jedem Teil. Die manuellen Mühlen der Werkstatt könnten diese Zahl an einem guten Tag erreichen, aber nicht Schicht für Schicht und nicht mit den vom Kunden geforderten Messaufzeichnungen. Der Auftrag ging an eine Werkstatt, die CNC-Bearbeitungszentren betreibt. Die Frage des Eigentümers im Nachhinein war genau die, die sich jeder Käufer stellen sollte: Welche Art von Bearbeitungszentrum brauche ich eigentlich und welche Spezifikationen entscheiden wirklich darüber, ob es sich lohnt?
Was zeichnet ein CNC-Bearbeitungszentrum aus?
Platzieren Sie ein Bearbeitungszentrum neben einer CNC-Fräsmaschine in einer Werkstatt und der sichtbare Unterschied ist der automatische Werkzeugwechsler (ATC). Ein CNC-Bearbeitungszentrum ist eine computernumerisch gesteuerte Werkzeugmaschine, die zum Fräsen, Bohren, Bohren, Gewindeschneiden und Reiben in einer Aufspannung ausgelegt ist, wobei Werkzeuge aus einem Magazin gezogen und ohne die Hände des Bedieners gewechselt werden. Diese eine Fähigkeit verwandelt einen Schneidvorgang mit einem einzigen Werkzeug in einen sequentiellen Prozess: Die Maschine kann das Teil anschneiden, seine Löcher bohren, die kritischen Durchmesser bohren und die Gewinde schneiden – alles in einem Programmzyklus.
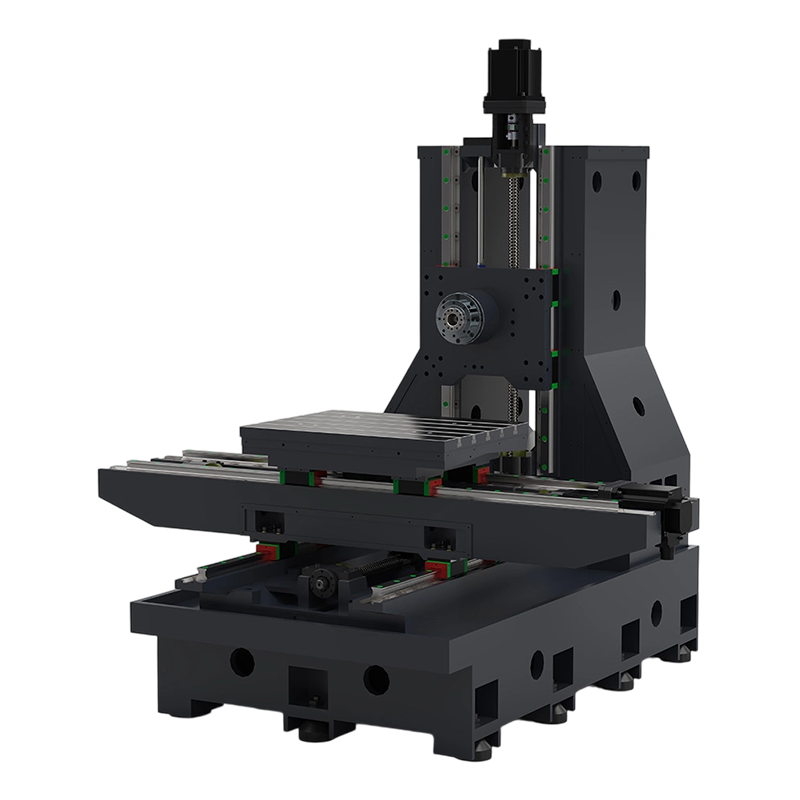
Warum ist das auf der Kostenseite wichtig? Denn jeder manuelle Werkzeugwechsel bringt Variationen mit sich. Das Werkzeug sitzt anders im Halter, das Anzugsdrehmoment des Bedieners ist unterschiedlich und der Aufwärmzustand der Spindel ändert sich. Ein Bearbeitungszentrum eliminiert diese Variablen, weshalb die Wiederholbarkeit und nicht die Geschwindigkeit der eigentliche Grund für die Aufrüstung von Werkstätten ist. Das folgende Schema zeigt die Hauptkomponenten, die Sie an jedem Bearbeitungszentrum bewerten werden – die Säule, den Spindelkopf mit Antrieb, den Arbeitstisch, das Werkzeugmagazin, das Bedienfeld und die Basis, die die gesamte Struktur trägt.
Hauptkomponenten eines CNC-Bearbeitungszentrums
Für eine detailliertere Anleitung, wie das Steuerungssystem Spindel-, Achsen- und Werkzeugwechsel koordiniert, finden Sie unseren Leitfaden zu Was ein CNC-Bearbeitungszentrum ist und warum es wichtig ist erklärt Schritt für Schritt den Regelkreis.
Die drei Hauptkonfigurationen
Fast jedes Bearbeitungszentrum auf dem Markt lässt sich in drei Familien einteilen. Die Wahl hängt von der Form des Werkstücks, der Anzahl der zu bearbeitenden Flächen und der Größe des Teils ab.
Vertikale Bearbeitungszentren (VMCs)
Der VMC hält die Spindel senkrecht zum Tisch. Dies ist die Standardeinstellung für flache Teile, Formplatten, Halterungen und alle Werkstücke, deren kritische Merkmale von oben zugänglich sind. Der Aufbau ist unkompliziert, da der Tisch an drei Seiten offen ist und die Anfangsinvestition die niedrigste der drei Familien ist. Für eine Werkstatt, die typische Produktionsteile bis zu etwa 1.000 mm im X-Verfahrweg schneidet, bietet ein VMC das beste Verhältnis von Leistungsfähigkeit zu investiertem Kapital. Der wirtschaftliche VMC EV850 ist ein repräsentativer Einstiegspunkt für Werkstätten, die vom manuellen Fräsen aufsteigen.
 EV850 Wirtschaftliches vertikales Bearbeitungszentrum für Produktionsbetriebe Dieser VMC bietet einen kostengünstigen Einstiegspunkt für Werkstätten, die vom manuellen Fräsen umsteigen, mit einem Design, das das Beladen mit dem Kran, den Wartungszugang und die HMI-Bedienung mit einer Taste erleichtert. Produkt anzeigen →
Horizontale Bearbeitungszentren (HMCs)
Drehen Sie die Spindel um 90 Grad und Sie erhalten die HMC. Durch die horizontale Ausrichtung fallen die Späne vom Werkzeug und Werkstück ab, was die Standzeit des Werkzeugs und die Oberflächengüte bei tiefen Bohrungen und kastenförmigen Teilen verbessert. HMCs akzeptieren auch Palettenwechsler natürlicher als VMCs, sodass sie automatisierte Zellen dominieren, die Getriebegehäuse, Ventilkörper und Pumpengehäuse in mittleren bis großen Stückzahlen bearbeiten. Das horizontale Bearbeitungszentrum HMC80 weist den charakteristischen Aufbau auf: Spindel, Ständer und ein Palettensystem, das zu einer Mehrpalettenzelle erweitert werden kann.
 Horizontales Bearbeitungszentrum HMC80 für automatisierte Palettenzellen Mit ihrer horizontalen Spindel und dem palettenfreundlichen Aufbau eignet sich diese Maschine für Teile mit tiefen Bohrungen und kastenförmigen Teilen und kann zur Automatisierung mehrerer Paletten für mittlere bis große Stückzahlen erweitert werden. Produkt anzeigen →
Portalbearbeitungszentren
Wenn das Werkstück im X-Verfahrweg etwa 1,5 m überschreitet, übernimmt das Portal. Die Spindel läuft auf einer von zwei Säulen getragenen Brücke, während das Werkstück stationär auf dem Bett bleibt. Dieser geschlossene Rahmen bietet eine hervorragende Steifigkeit über einen großen Bereich, weshalb Portale zur Standardausrüstung in großen Werkzeug- und Formenbaubetrieben, in der Strukturbearbeitung in der Luft- und Raumfahrt sowie in der Grobblechbearbeitung gehören. Das Portalbearbeitungszentrum PL2016 ist ein typisches Beispiel für ein mittelgroßes Portal mit 2.000 mm X-Verfahrweg.
 PL2016 Portalbearbeitungszentrum für große starre Werkstücke Ein mittelgroßes Portal mit 2000 mm X-Verfahrweg, gebaut für große Gesenk-, Formen-, Luft- und Raumfahrt- und Plattenarbeiten, bei denen die Steifigkeit eines geschlossenen Rahmens über einen großen Bereich hinweg unerlässlich ist. Produkt anzeigen →
| Kriterium | VMC | HMC | Portal |
|---|---|---|---|
| Spindelausrichtung | Vertikal | Horizontal | Vertikal |
| Beste Teileform | Flache Teile, Zugang von oben | Kastenförmige Teile, tiefe Bohrungen, Mehrflächenbearbeitung | Große Platten, große Formen, lange Strukturteile |
| Typischer X-Weg | 600–1.380 mm | 630–1.000 mm | 2.000–2.500 mm |
| Spanabfuhr | Mäßig | Hervorragend (schwerkraftunterstützt) | Mäßig |
| Automatisierungspotenzial | Manuell oder Palette | Palettenstandard | Manuell oder schienenbasiert |
| Relativer Preisindex | 1.0 | 1,6–1,9 | 2,2–2,8 |
Bei der Wahl zwischen diesen Familien geht es selten darum, welche „besser“ ist. Die Wahl zwischen einem VMC und einem HMC hängt von der Teilegeometrie und der Losgröße ab – unser Vergleich VMC gegen HMC legt die Entscheidungsregeln praktisch dar.
Wichtige Spezifikationen, die über die tatsächliche Leistung entscheiden
Vier Spezifikationsgruppen entscheiden darüber, ob ein Bearbeitungszentrum seinen Unterhalt verdient: Achsverfahrweg, Spindelleistung, Werkzeugkapazität und die Steuerung. Sie müssen als Ganzes betrachtet werden, da ein großer Verfahrweg mit einer schwachen Spindel oder einem kleinen Werkzeugmagazin unabhängig von der Broschürennummer zu Engpässen bei echten Aufträgen führt.
Die Achsverfahrwerte entsprechen den Katalogspezifikationen aktueller New Era-Bearbeitungszentrumsmodelle.
Der Achsenweg ist der erste Filter, da er die maximale Teilegröße definiert. Als praktische Faustregel gilt: Kaufen Sie keine Maschine, deren größte Teilabmessung mehr als 70 Prozent des Nennhubs beträgt – Sie benötigen Platz für Werkstückhalterung, Klemmen und Werkzeugfreiraum.
| Spezifikation | Eintrag VMC | HMC | Portal |
|---|---|---|---|
| Arbeitsweg X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2.000 × 1.600 × 800 mm |
| Spindelkegel | BT40 | BT40 / BT50 | BT50 |
| Spindelgeschwindigkeitsbereich | 8.000–12.000 U/min | 6.000–8.000 U/min | 4.000–6.000 U/min |
| Werkzeugmagazin capacity | 16–24 Werkzeuge | 24–40 Werkzeuge | 16–24 Werkzeuge |
| Typische Anwendung | Formen, Halterungen, Platten | Gehäuse, Zylinder, Zellen | Große Formen, Luft- und Raumfahrtplatten |
Die Spindelgeschwindigkeit sollte zu Ihrem vorherrschenden Material passen. Wenn Sie hauptsächlich Stahl schneiden, ist eine Spindel mit 8.000 U/min ausreichend und erzeugt bei niedrigerer Drehzahl ein besseres Drehmoment als eine Einheit mit 12.000 U/min; Wenn Sie Aluminium schneiden, ist der höhere Drehzahlbereich die Mehrkosten wert.
Die Maschine dem Teil anpassen: Ein Radarvergleich
Werkstattbesitzer bewerten eine Maschine normalerweise anhand von sechs Kriterien: Einrichtungsflexibilität, Steifigkeit, Platzbedarfseffizienz, Automatisierungsbereitschaft, Großteilfähigkeit und Kosteneffizienz. Zeichnen Sie die drei Konfigurationen grafisch auf und die Kompromisse werden sichtbar.
Qualitativer Vergleich – Bewertungen spiegeln die typischen Stärken jeder Konfiguration in gängigen Werkstattanwendungen wider.
Das Radar macht den Kompromiss deutlich. Ein VMC zeichnet sich durch Flexibilität und Kosteneffizienz aus und ist daher nach wie vor das am weitesten verbreitete erste Bearbeitungszentrum. Ein HMC ist führend in Bezug auf Automatisierungsbereitschaft und Spankontrolle – die richtige Antwort, wenn die gleiche Teilefamilie monatelang im Einsatz ist. Ein Portal ist hinsichtlich der Steifigkeit und der Fähigkeit, große Teile zu verarbeiten, führend, hat jedoch Nachteile hinsichtlich der Stellfläche und des Preises. Wählen Sie die Dimension, die bei Ihren aktuellen Aufgaben am häufigsten zum Scheitern verurteilt ist, und lassen Sie diese zur entscheidenden Achse werden.
Wo Bearbeitungszentren ihren Lebensunterhalt verdienen
CNC-Bearbeitungszentren werden in allen Bereichen der Präzisionsfertigung eingesetzt. Das allgemeine Muster besteht darin, dass je höher der Wert des Werkstücks ist, desto größer sind die finanziellen Auswirkungen eines einzelnen Bedienfehlers – und desto stärker sind die Argumente für automatisierte, wiederholbare Prozesse. Typische Anwendungen sind:
- Form und Matrize: Kerne, Hohlräume und Elektrodenhalter, oft gepaart mit einer Senkerodiermaschine für scharfe Innenecken und gehärtete Details, die Fräser nicht erreichen können.
- Automotive: Getriebegehäuse, Bremssättel, Achsschenkel und Pumpenkörper in mittleren bis hohen Serien.
- Luft- und Raumfahrt: Strukturrippen, Trennwände und dünnwandige monolithische Teile, bei denen der Materialabtrag hoch und die Steifigkeit von entscheidender Bedeutung ist.
- Medizin und Elektronik: Instrumentengehäuse, Implantatprototypen, Steckerformen und Kühlkörper, bei denen die Toleranzen eng sind und die Chargen klein sind.
In Formenbaubetrieben besteht eine übliche und effektive Aufteilung darin, 70–80 Prozent des Materialabtrags dem Bearbeitungszentrum zu überlassen und für die Geometrie, die ein rotierender Fräser nicht erzeugen kann, eine CNC-Erodiermaschine zu verwenden. Diese Kombination erklärt, warum Formenbauer dazu neigen, in beide Technologien zu investieren, anstatt auf eine zu setzen.
Betriebskosten: Was sich über fünf Jahre summiert
Der Kaufpreis ist die sichtbarste Zahl, aber die kleinste nützliche Zahl. Über einen Zeitraum von fünf Jahren umfassen die Kosten für den Besitz eines Bearbeitungszentrums Werkzeuge und Spannvorrichtungen, Wartung, Energie, Programmierzeit und die Kosten für die Stellfläche selbst. Eine Maschine, die im Zweischichtbetrieb läuft, kann ihren Preis in 18 bis 24 Monaten rechtfertigen; Läuft die gleiche Maschine sechs Stunden am Tag, kann es fünf Jahre dauern. Kaufen Sie Kapazität, die Sie tatsächlich laden können.
Indikativer Index für vergleichbare Arbeitsumfänge – tatsächliche Angebote hängen von Optionen, Steuerungssystem und Konfiguration ab.
Die relative Preisgestaltung zwischen den Klassen ist nur der Anfang. Spannvorrichtungen und Werkzeuge erhöhen den Kaufpreis für den ersten Auftragssatz häufig um 10 bis 20 Prozent. Energie und Verbrauchsmaterialien sind ein kleinerer Bereich, Wartung jedoch nicht: Ein mittelgroßer VMC benötigt einen Spindelinspektion- und -schmierservice nach einem festen Zeitplan, und die Verschiebung dieser Arbeiten führt zum klassischen Ausfallmuster, bei dem Toleranzen abweichen und die Maschine während eines Produktionsauftrags und nicht während der geplanten Ausfallzeit ausfällt.
Wartungspunkte, die die Investition schützen
Der Wartungsplan, der die Genauigkeit eines Bearbeitungszentrums gewährleistet, ist nicht kompliziert, muss jedoch nach einem Kalender und nicht nach einem Krisenplan eingehalten werden:
- Überprüfen Sie bei jeder Schicht die Kühlmittelkonzentration, die Schmierung der Wege und die Spindeltemperatur. Achten Sie auf ungewöhnliche Schneidgeräusche.
- Wöchentlich – Überprüfen Sie den Werkzeugmagazinarm und die Klemmsensoren. Reinigen Sie den Spindelkegel.
- Monatlich – Spiel- und Achskompensationswerte prüfen; Überprüfen Sie die Wegabdeckungen auf Späne.
- Vierteljährlich: Führen Sie einen Ballbar-Test durch, um die Rundheit und Diagonalgenauigkeit zu überprüfen.
- Jährlich – vollständige geometrische Ausrichtung, Waagenkalibrierung und Wartung des Schmiersystems.
Die planmäßige Wartung ist die günstigste Versicherung, die Sie abschließen können. Ein Bearbeitungszentrum, dessen Kalibrierungszyklus eingehalten wird, hält die Toleranz über Jahre hinweg ein; Eine, die vernachlässigt wird, erfordert teure Werkzeuge und Nacharbeit, lange bevor sie völlig ausfällt.
Häufig gestellte Fragen zu CNC-Bearbeitungszentren
Q1. Was ist ein CNC-Bearbeitungszentrum?
Ein CNC-Bearbeitungszentrum ist eine computergesteuerte Werkzeugmaschine, die mit einem automatischen Werkzeugwechsler Fräsen, Bohren, Bohren, Gewindeschneiden und Reiben ausführt, sodass mehrere Vorgänge in einem Programmzyklus ohne manuellen Werkzeugwechsel erfolgen.
Q2. Was ist der Unterschied zwischen einer VMC und einer HMC?
Ein vertikales Bearbeitungszentrum verfügt über eine vertikale Spindel und eignet sich für flache Teile mit Merkmalen auf der Oberseite. Ein horizontales Bearbeitungszentrum verfügt über eine horizontale Spindel, eine bessere Spanabfuhr und ist die bessere Wahl für kastenförmige Teile und automatisierte Palettenzellen.
Q3. Wie viel kostet ein CNC-Bearbeitungszentrum?
Ein VMC der Einstiegsklasse ist der kostengünstigste Weg, während HMCs für vergleichbare Umschläge etwa das 1,5- bis 1,9-fache und Portale 2,2- bis 2,8-mal mehr kosten. Die Gesamtbetriebskosten für fünf Jahre umfassen auch Werkzeuge, Wartung, Energie und Programmierung.
Q4. Was bedeuten 3-Achsen, 4-Achsen und 5-Achsen?
Sie beschreiben die Anzahl der gesteuerten Achsen. Eine 3-Achsen-Maschine bewegt X, Y und Z. Eine 4-Achsen-Maschine fügt einen Drehtisch hinzu. Ein 5-Achser fügt zwei Drehachsen hinzu, sodass das Werkzeug das Teil aus nahezu jedem Winkel in einer Aufspannung anfahren kann.
F5. Kann ein Bearbeitungszentrum eine CNC-Fräsmaschine ersetzen?
Bei den meisten Produktionsarbeiten ja, denn das Bearbeitungszentrum bietet automatischen Werkzeugwechsel, schnellere Zykluszeiten und eine bessere Konsistenz. Die Ausnahme bilden sehr große, lange Teile, die den erweiterten Arbeitsbereich einer speziellen Fräsmaschine oder eines Portals benötigen.
F6. Wozu dient ein Portalbearbeitungszentrum?
Portal machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Wenn Sie an unseren Produkten interessiert sind, kontaktieren Sie uns bitte.
KONTAKTDATEN
Nantong New Era Technology Co., LTD
- Fünf-Sterne-Industriepark, Bezirk Chongchuan, Stadt Nantong, Provinz Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkte
Schnelllink
Neuigkeiten
Mobiles Endgerät
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle Rechte vorbehalten. CNC-Bearbeitungszentrum Hersteller China Bearbeitungszentrum Fabrik
