


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Kaufratgeber für CNC-Vertikalbearbeitungszentren: Wichtige Spezifikationen und Auswahltipps
Kaufratgeber für CNC-Vertikalbearbeitungszentren: Wichtige Spezifikationen und Auswahltipps
 2026.09.02
 Branchennachrichten
Zwei Betriebe bestellen am selben Tag vertikale Bearbeitungszentren. Einer kauft eine einzelne Familie von Aluminiumgehäusen; der andere plant Gussarbeiten sowie eine Mischung aus Kunststoffspritzteilen. Sechs Monate später gibt ein Betrieb kürzere Lieferzeiten an und der andere kämpft mit Spindelvibrationen. Auf einem Datenblatt sehen beide Maschinen ähnlich aus. Der Unterschied liegt darin, wie jede Maschine der tatsächlichen Arbeitsauslastung ihrer Werkstatt gerecht wird, und nicht im Markennamen auf dem Gussstück.
Was ist ein CNC-Vertikalbearbeitungszentrum?
Definition, die auf dem Boden zählt
Ein CNC-Vertikalbearbeitungszentrum ist eine Fräsmaschine mit einer vertikal und senkrecht zum Arbeitstisch ausgerichteten Spindel. Das Werkstück wird auf einem T-Nutentisch eingespannt und die Spindel entfernt Metall, während sie sich entlang der X-, Y- und Z-Achse bewegt. Dies ist die klassische Konfiguration für plattenförmige Teile, Matrizen, Vorrichtungen und kleine bis mittlere Gehäuse.
Das vertikale Design eignet sich gut für viele Werkstätten, da die Späne aus der Schneidzone fallen, das Kühlmittel auf natürliche Weise abfließt und der Bediener den Schnitt sehen kann, ohne sich um die Maschine herum beugen zu müssen. Allein diese Sichtbarkeit hilft bei der Erstprüfung und Fehlerbehebung.
Standardkomponenten auf den meisten VMCs
- Eine vertikale Spindel, die von einem Riemen- oder Direktantriebsmotor angetrieben wird
- Ein T-Nutentisch mit bis zu 1.270 mm oder mehr X-Achsen-Verfahrweg
- Ein automatischer Werkzeugwechsler, üblicherweise mit 12 bis 24 Werkzeugen
- Eine CNC-Steuerung, die die Linearachsen koordiniert
- Optionaler 4.-Achsen-Drehtisch für Mehrseitenbearbeitung
Was ein VMC gut macht und wo es mangelhaft ist
Fazit zunächst: Für flache Teile, Formen und die meisten kompakten Gehäuse ist ein VMC der kostengünstigste Weg zur präzisen, wiederholbaren Metallentfernung.
Vertikale Bearbeitungszentren sind effizient, wenn Werkstücke auf der Tischoberfläche eingespannt bleiben. Die vertikale Spindel macht Werkzeugwechsel vorhersehbar, das Spannen ist unkompliziert und die Einrichtung erfolgt bei einmaligen Prototypen und Kleinserien schneller. Die Schwerkraft wirkt sich zu Ihren Gunsten aus: Späne fallen direkt nach unten, anstatt sich um das Werkzeug herum anzusammeln.
Wenn Sie diesen Aufbau mit einem horizontalen Bearbeitungszentrum vergleichen, wird der Unterschied deutlich. Ein VMC ist die beste Wahl für Teile, die flach sitzen. HMCs sind von Vorteil, wenn Sie mehrere Seiten eines schweren Kastens bearbeiten und dabei das Teil stationär halten müssen. Bevor Sie eine Bestellung aufgeben, lesen Sie dieser Vergleich von VMC und HMC sodass die Maschinengeometrie mit der von Ihnen ausgeführten Teilefamilie übereinstimmt.
Beachten Sie eine Einschränkung: Wenn Sie große Würfel bearbeiten, die vier oder fünf Flächen in einer Aufspannung erfordern, werden Sie vom VMC gezwungen, den Zyklus zu unterbrechen und neu zu positionieren. Diese Ausfallzeit schmälert den Kostenvorteil, den Sie im Vorfeld erzielen.
Welche VMC-Spezifikationen in der Praxis am wichtigsten sind
Fazit zunächst: Beginnen Sie nicht mit der Marke oder dem Preis. Beginnen Sie mit den drei Zahlen, die darüber entscheiden, ob Ihre Teile passen: X-Achsen-Verfahrweg, Spindeldrehzahl und -drehmoment sowie maximale Tischlast.
Der Achsweg definiert den größten Werkstückraum, den Sie bearbeiten können. Wenn Sie ein 300×200×150 mm großes Aluminiumgehäuse bearbeiten, reicht eine 850×500×500 mm große Maschine aus. Wenn Ihre Produktionslinie jedoch 1.200-mm-Extrusionsprofile verarbeitet, benötigen Sie ein Modell mit längerem X-Verfahrweg. Die Bezahlung überschüssiger Reisen, die ungenutzt bleiben, ist Geld, das in thermischer Masse gebunden ist und die Sie nie nutzen werden.
Das Spindelverhalten ist der nächste Filter. Hohe Drehzahl bei niedrigem Drehmoment funktioniert für Aluminium. Formen- und Stahlarbeiten erfordern ein niedrigeres Drehmoment in der Kurve. Eine riemengetriebene Spindel ist einfacher zu warten; Eine Spindel mit Direktantrieb sorgt für eine bessere Oberflächengüte bei höheren Geschwindigkeiten. Fragen Sie gezielt nach, wo die Maschine ihr Drehmomentband erzeugt.
Für die meisten Lohnfertiger ist die Wiederholbarkeit wichtiger als die absolute Positionierungsgenauigkeit. Absolute Genauigkeit sagt Ihnen, wohin die Maschine fährt; Die Wiederholbarkeit sagt Ihnen, ob es jedes Mal dorthin gelangt. Für die tägliche Toleranzeinhaltung ist eine Wiederholgenauigkeit im Bereich von ±5 μm ein praktisches Ziel.
Bevor Sie eine Bestellung unterzeichnen, gehen Sie diese durch Diese Checkliste mit Fragen, die Sie vor dem Kauf eines VMC stellen sollten , einschließlich thermischer Kompensation, Controller-Kompatibilität und Verfügbarkeit von Ersatzteilen.
Passende VMC für Ihr Produktionsszenario
Fazit zunächst: Chargengröße, Teileform und Materialhärte bestimmen mehr als jede Marketingspezifikation, welche VMC-Klasse Sie benötigen.
Wenn Ihre Werkstatt 200 Aluminiumhalterungen pro Monat und zwei Formhohlräume pro Monat betreibt, handelt es sich bei diesen Aufträgen nicht um dieselbe Maschine. Die Klammern erfordern Geschwindigkeit und kostengünstige Werkzeuge; Die Formen benötigen Steifigkeit und eine gute Endbearbeitungsfähigkeit. Ein Mittelklasse-VMC mit einer Direktantriebsspindel und einem 20-Werkzeug-Magazin kann beides abdecken, ohne zu viel zu investieren.
Achten Sie bei hochvolumigen Arbeiten im Automobilbereich auf die Zykluszeit. Jede bei einem 90-Sekunden-Vorgang eingesparte Sekunde kann am Ende einer Schicht zu einem sinnvollen Ergebnis führen. Für Formenarbeiten benötigen Sie eine Maschine, die die Oberflächengüte unter konstanter Schnittlast beibehält, und nicht eine, die nur durch Luftdurchgänge sprintet.
Laut Branchenumfragen konzentriert sich die VMC-Einführung auf Formenbau, Automobilteile, allgemeine Bearbeitung, Luft- und Raumfahrt sowie Elektronik. Jedes Segment betont zunächst eine andere Spezifikation.
VMC-Anwendungsbereiche nach Branchenanteil
Formen und Formen 30 %
Automobil 25 %
Allgemeine Bearbeitung 20 %
Luft- und Raumfahrt 15 %
Elektronik 10 %
Die wahren Kosten für den Besitz eines VMC
Fazit zunächst: Der Kaufpreis ist nur der Teil, den Sie verhandeln können. Die Kosten über die gesamte Lebensdauer verteilen sich auf Installation, Werkzeuge, Ausfallzeiten und Energie.
Die Installation ist eine häufige Überraschung. Einige schwer schneidende VMCs benötigen ein verstärktes Fundament, da die Eigenmasse und die Schnittkräfte der Maschine einen stabilen Boden erfordern. Eine schlecht ausgerichtete Maschine verliert schnell ihre Kalibrierung. Bitten Sie den Hersteller um Fundamentzeichnungen, bevor Sie sich für ein Layout entscheiden.
Werkzeuge und Vorrichtungen sind die nächste Budgetlinie. Eine einfache Spindel mit einem 24-Werkzeug-Magazin benötigt Werkzeughalter, Spannzangen und ein Voreinstellgerät, um nützlich zu sein. Für Betriebe, die ganz neu anfangen, kann dieses Werkzeugpaket einen erheblichen Aufschlag zum Kaufpreis der Maschine darstellen.
Der Energieverbrauch variiert auch je nach Konfiguration. Eine größere Spindel und eine Schrankklimaanlage erhöhen die Belastung auch im Stillstand der Maschine. Wenn Ihre Fabrik nur im Tagesschichtbetrieb arbeitet, kann diese Differenz jeden Monat in der Stromrechnung ausgewiesen werden.
Bei der Wartung zeigt sich der tatsächliche Kostenunterschied. Spindellager, die Schmierung der Linearführung und das Spiel der Kugelumlaufspindel müssen alle nach einem Zeitplan überprüft werden. Eine billigere Maschine, die eine Woche lang stillsteht, kann mehr als die Preisdifferenz kosten, wenn sie eine Produktionslinie mit einem Kundentermin stoppt.
So wählen Sie den richtigen VMC von New Era Technology aus
Fazit zunächst: New Era Technology bietet ein komplettes Sortiment vertikaler Bearbeitungszentren von der Wirtschaftlichkeit bis zur Schwerzerspanung, so dass die Entscheidung eher darin besteht, eine Serie auf Ihre Teile abzustimmen, als sich auf die Suche nach einer kompatiblen Produktionsfläche zu machen.
Für kleine Fabriken, die Aluminium und Weichstahl in kleinen Chargen bearbeiten, bietet die wirtschaftliche EV-Serie die volle VMC-Funktion ohne übermäßigen Mehraufwand. Die Modelle EV850 und EV1060 sind für Betriebe konzipiert, die eine unkomplizierte Maschine mit kompakter Stellfläche wünschen.
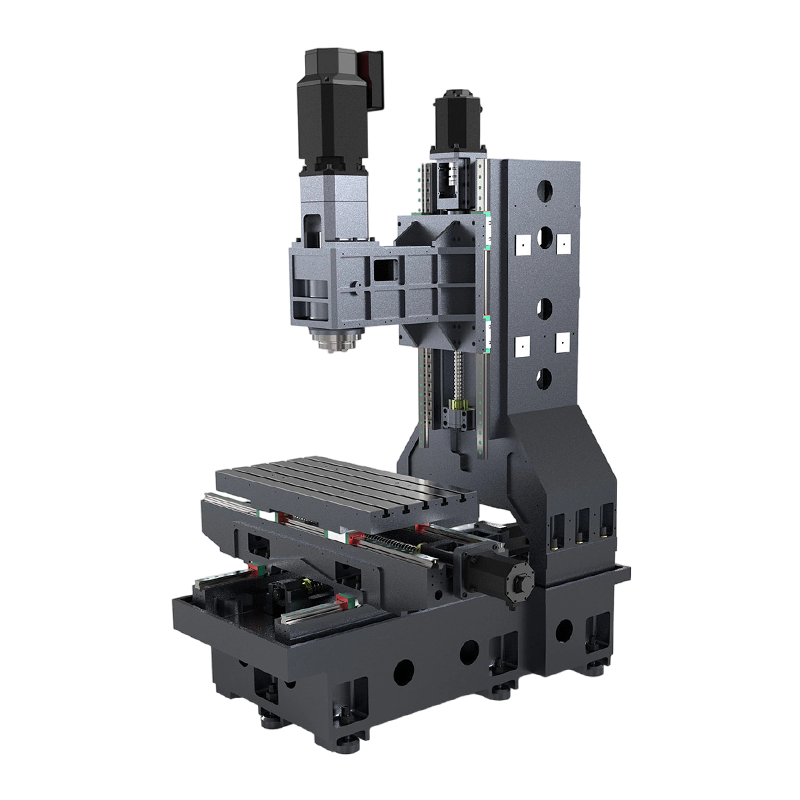 Wirtschaftliches vertikales Bearbeitungszentrum EV850 für die Kleinserienfertigung Der EV850 wurde für Betriebe entwickelt, die Aluminium und Weichstahl in kleinen Chargen bearbeiten. Er bietet volle VMC-Funktionalität bei kompakter Stellfläche und einfachem Wartungszugang und ist damit eine praktische Wahl für kostenbewusste Betriebe. Produkt anzeigen →
Formenbau und Luft- und Raumfahrtzulieferer brauchen ein anderes Gleichgewicht. Die Hochleistungs-VF-Serie bietet eine stärkere Spindelreaktion, bessere Endbearbeitungen und die Art von Steifigkeit, die das Schneiden von gehärtetem Stahl und die Endbearbeitung langer Konturen unterstützt. Wenn Sie den ganzen Tag mit schwierigen Materialien arbeiten, ist dies die Klasse, bei der Ihre Toleranzabweichung am wahrscheinlichsten zuerst am Teil und nicht an der Maschine sichtbar wird.
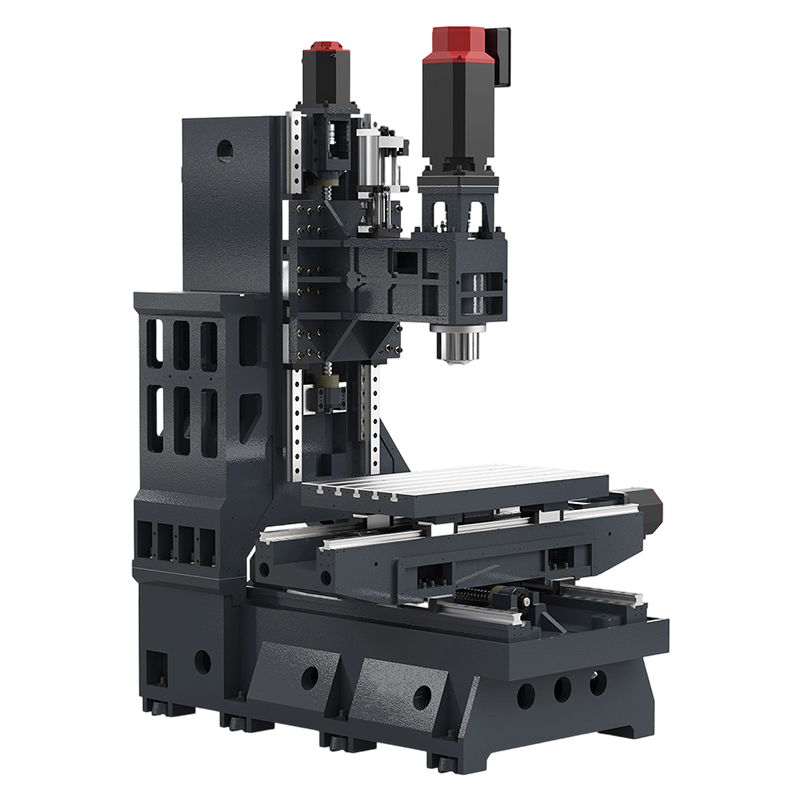 VF85 Hochleistungs-VMC für gehärteten Stahl und Endbearbeitung Die VF85 ist ideal für Formen- und Luftfahrtarbeiten geeignet und bietet eine verbesserte Spindelreaktion und Steifigkeit für das Schneiden von gehärtetem Stahl und lange Schlichtdurchgänge und hilft dabei, enge Toleranzen selbst bei anspruchsvollen Materialien einzuhalten. Produkt anzeigen →
Für lange Profile, Schienenrahmen oder große Formbasen schauen Sie sich die Serie mit großem Hub an. Der V127L verlängert den X-Achsen-Verfahrweg erheblich, ohne auf die kompakte vertikale Stellfläche zu verzichten, was bedeutet, dass Sie lange Teile innerhalb des Umschlags aufbewahren und sie trotzdem normal in die Werkstatt befördern können.
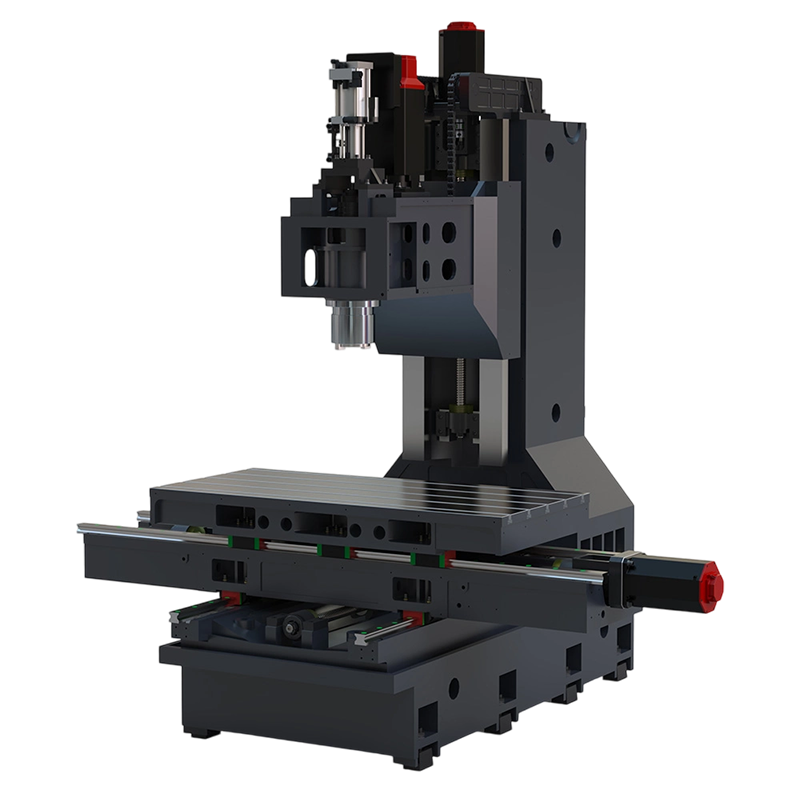 V127L VMC mit großem Hub für lange Extrusionen und Formaufbauten Mit dem erweiterten X-Achsen-Verfahrweg nimmt die V127L lange Teile auf, ohne Einbußen bei der vertikalen Kompaktheit hinnehmen zu müssen, was die Handhabung vereinfacht und eine effiziente Bearbeitung von Schienenrahmen, Profilen und großen Formbasen ermöglicht. Produkt anzeigen →
Y-Achsen-Vierwegemaschinen wie die V138L und V158F sorgen für zusätzliche Steifigkeit bei hohen Fräskräften und großen Formen. Wenn Ihre Teile tiefe Schnitte in dickem Stahl erfordern, bietet Ihnen dieser Kurs die nötige Unterstützung, um Metall ohne Rattern zu entfernen.
Auswahl des richtigen VMC: Kurzanleitung zur Entscheidung
Fazit zunächst: Passen Sie die Maschinenserie an Ihre typische Teilefamilie an, nicht an das größte Teil, das Sie jemals bearbeitet haben.
Notieren Sie Ihre fünf besten Werkstücke. Notieren Sie jeweils die Umschlaggröße, das Material, die Chargenmenge und die erforderliche Toleranz. Vergleichen Sie dann mit der folgenden Tabelle. Diese einfache Übung filtert mehr Fehlkäufe heraus als jeder Demo-Tag.
| VMC-Serie | Primäre Stärken | Best-Fit-Anwendungen |
|---|---|---|
| EV850 / EV1060 | Kompakt, wirtschaftlich, einfache Bedienung | Aluminiumteile, Halterungen, Kleinserien |
| VF85 / VF116 | Höhere Spindelreaktion, schnellere Konturen | Formhohlräume, gehärteter Stahl, Luft- und Raumfahrt |
| V127L / VF138 | Erweiterter X-Achsen-Verfahrweg, große Tischfläche | Lange Profile, Schienenrahmen, große Platten |
| V138L / V158F | Vier Y-Achsen-Wege, hohe Steifigkeit | Große Formen, tiefe Schnitte, starke Fräsbelastungen |
VMC-Wartung und langfristige Leistung
Fazit zunächst: Ein VMC, der täglich gereinigt und monatlich kalibriert wird, behält seine Toleranz über Jahre hinweg; Wer ignoriert wird, verliert schnell die Kontrolle.
Halten Sie den Spindelkegel nach jeder Schicht sauber und wischen Sie ihn ab. Späne, die in der Nähe des Kegels zurückbleiben, können auf den Werkzeughalter übertragen werden und Unrundheit verursachen, die sich direkt auf die Oberflächengüte und den Lochdurchmesser auswirkt. Gleiches gilt für die Linearführungen der Maschine, die gemäß Herstellerintervall regelmäßig geschmiert werden müssen.
Vorbeugende Kontrollen der Kugelumlaufspindeln und Servoverstärkungen sollten mindestens vierteljährlich erfolgen. Viele Werkstätten stellen fest, dass eine einfache Überprüfung der Laserkalibrierung ein- oder zweimal im Jahr thermische Abweichungen und Achsenfehlausrichtungen erkennt, bevor Ausschussteile entstehen. Kleine Pflegeschritte kosten wenig; Der leise Austausch verschlissener Spindellager ist teuer.
Häufig gestellte Fragen zu CNC-Vertikalbearbeitungszentren
F1: Wofür wird ein CNC-Vertikalbearbeitungszentrum verwendet?
Ein VMC wird zum Fräsen, Bohren, Gewindeschneiden und Konturieren an flachen oder kurzen Teilen, einschließlich Formen, Vorrichtungen und Gehäusen, verwendet. Es handelt sich um eine Allzweck-Metallschneidemaschine für kleine bis mittlere Werkstücke.
F2: Was ist der Unterschied zwischen VMC und HMC?
Ein VMC verfügt über eine vertikale Spindel und eignet sich am besten für Teile, die flach auf einem Tisch eingespannt sind. Eine HMC verfügt über eine horizontale Spindel und eignet sich für große Kisten oder mehrseitige Teile, bei denen die Bearbeitung aller Seiten in einer Aufspannung Priorität hat.
F3: Was sind die Hauptvorteile eines VMC?
Geringere Kosten im Vergleich zu HMCs, bessere Spanabfuhr aufgrund der Schwerkraft, einfachere Einrichtung und Teilesichtbarkeit sowie geringere Wartungskomplexität. Dadurch eignet es sich hervorragend für Werkstätten und Werkzeugräume.
F4: Wie wähle ich den richtigen VMC für meinen Shop aus?
Beginnen Sie mit der Teilegröße, dem Chargenvolumen, der Materialhärte und Ihrem Toleranzbereich. Passen Sie dann den Achsweg, die Spindelgeschwindigkeit, die Tischbelastung und die Kapazität des Werkzeugmagazins an diese Anforderungen an.
F5: Welche Wartung erfordert ein VMC?
Tägliche Reinigung des Spindelkegels und der Tisch-T-Nuten, regelmäßige Schmierung der Führung, regelmäßige Überprüfung der Kugelumlaufspindel und jährliche Laserkalibrierung für Positionierungsgenauigkeit.
F6: Was ist der häufigste Grund dafür, dass die VMC-Genauigkeit im Laufe der Zeit abweicht?
Wärmeausdehnung ist die Hauptursache. Schwankungen der Raumtemperatur oder längeres kontinuierliches Schneiden erwärmen den Maschinenkörper. Die thermische Kompensation der Spindel ist die Funktion, die die Genauigkeit tagsüber stabil hält.


Wenn Sie an unseren Produkten interessiert sind, kontaktieren Sie uns bitte.
KONTAKTDATEN
Nantong New Era Technology Co., LTD
- Fünf-Sterne-Industriepark, Bezirk Chongchuan, Stadt Nantong, Provinz Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkte
Schnelllink
Neuigkeiten
Mobiles Endgerät
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle Rechte vorbehalten. CNC-Bearbeitungszentrum Hersteller China Bearbeitungszentrum Fabrik
