


Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / CNC-Fräsmaschinen erklärt: Typen, wichtige Spezifikationen und ein praktischer Kaufratgeber
CNC-Fräsmaschinen erklärt: Typen, wichtige Spezifikationen und ein praktischer Kaufratgeber
 2026.08.13
 Branchennachrichten
Zwei Betriebe können vertikale Bearbeitungszentren kaufen, die auf dem Papier ähnlich aussehen, doch der eine produziert über Jahre hinweg gleichbleibende Teile, während der andere mit Rattern, thermischer Drift und wiederholten Steuerungsfehlern zu kämpfen hat. Der Unterschied liegt selten im Aufkleberpreis. Es steckt in der Maschinenstruktur, der Spindelspezifikation, den Achsverläufen und dem Steuerungssystem – den Komponenten, die unter dem Blech verborgen sind.
In diesem Leitfaden wird erklärt, wie CNC-Fräsmaschinen klassifiziert werden, welche Spezifikationen eine sorgfältige Betrachtung erfordern und wie man eine Maschine an die tatsächlich geschnittenen Teile anpasst. Nutzen Sie es, um Modelle mit Zuversicht in die engere Auswahl zu nehmen, anstatt sich auf Broschürenversprechen zu verlassen.
Was für ein CNC-Fräsmaschine tut
Eine CNC-Fräsmaschine trägt mit einem rotierenden Vielschneidenfräser Material ab. Das Werkstück wird auf einen Tisch gespannt, während die Spindel den programmierten X-, Y- und Z-Koordinaten folgt, um flache Flächen, Schlitze, Taschen, Löcher und komplexe Konturen in Metall, Kunststoff und Verbundwerkstoffen zu erzeugen.
Da jede Bewegung digitalen Koordinaten folgt, ersetzt die Maschine manuelles Geschick durch wiederholbare Genauigkeit: Ein Teilschnitt am Morgen ist identisch mit einem Teilschnitt am Nachmittag, solange die Maschine starr und thermisch stabil bleibt. Diese Stabilität wird durch den folgenden strukturellen Aufbau bestimmt.
Typischer Aufbau eines vertikalen Bearbeitungszentrums: Der Lastpfad verläuft von der Basis durch die Säule und den Spindelkopf und von der Basis durch den Tisch zum Werkstück.
Jedes Gramm Vibration zwischen Werkzeug und Werkstück spiegelt sich in der Oberflächenbeschaffenheit wider. Deshalb Struktur kommt vor Funktionen : Eine schwerere Basis, richtig verrippte Gussteile und hochwertige Linearführungen sind wichtiger als eine lange Optionsliste.
Struktur zuerst: vertikal, horizontal oder Portal
Bevor Sie Marken vergleichen, entscheiden Sie sich für den Maschinenaufbau. Es definiert die Teile, die Sie herstellen können, die Produktionsrate und die benötigte Stellfläche.
Vertikale Bearbeitungszentren
VMCs montieren die Spindel vertikal und sind die häufigste Klasse. Sie bieten die größte Vielseitigkeit: einfache Einrichtung, gute Zugänglichkeit und eine kompakte Stellfläche. Der typische X-Achsen-Verfahrweg reicht von etwa 500 mm bei kompakten Maschinen bis zu 1300 mm bei Modellen mit großem Hub, was flache Platten, Formeinsätze und Gehäuse umfasst. Für die meisten Lohnfertiger ist ein VMC der richtige Ausgangspunkt.
Horizontale Bearbeitungszentren
HMCs positionieren die Spindel horizontal. Späne fallen vom Schnitt weg und die geschlossene Rahmenstruktur sorgt für hohe Steifigkeit für schwere Fräsarbeiten. Prismatische Teile, die an vier Seiten bearbeitet werden müssen, profitieren von einem Drehtisch oder Palettenwechsler, was die Rüstzeiten reduziert. Produktionsorientierte Betriebe entscheiden sich für diese Klasse, wenn es auf wiederholbare Positionierung und hohen Durchsatz ankommt. Um einen tieferen Einblick zu erhalten, lesen Sie, warum ein horizontales Bearbeitungszentrum für die Präzisionsbearbeitung ausgewählt wird. Eine palettierte Horizontales Bearbeitungszentrum HMC80 bringt mehrere Gesichter in einem einzigen Zyklus in Reichweite.
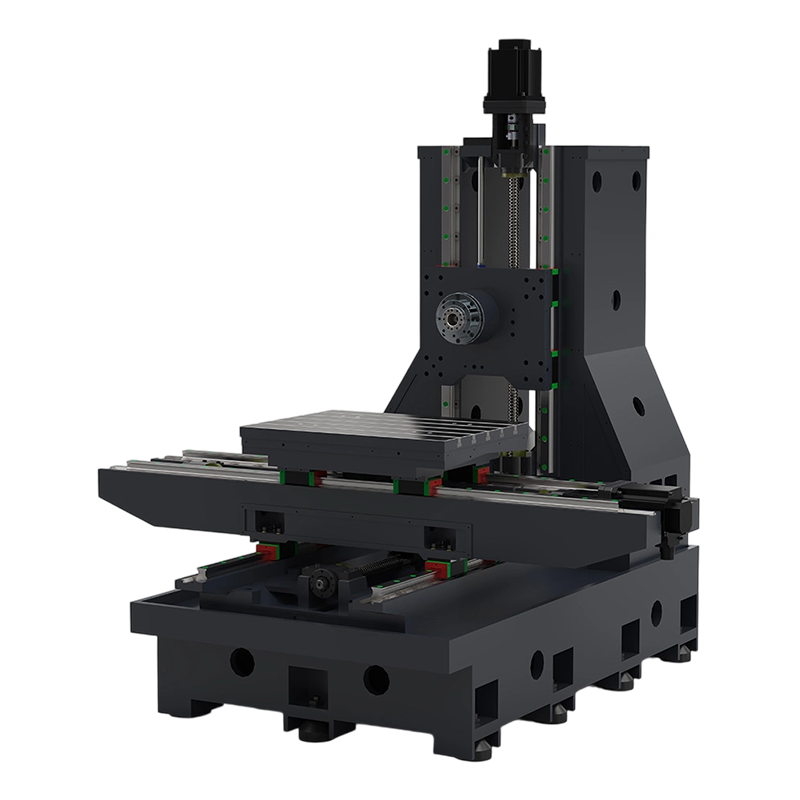 HMC80 Horizontal-Bearbeitungszentrum Hersteller, Unternehmen - Nantong New Era Techn Nantong New Era Technology Co., Ltd ist ein chinesischer OEM/ODM HMC80 Horizontal-Bearbeitungszentrum-Hersteller und -Unternehmen, das nach UsabilityEm strebt... Produkt anzeigen →
Portalbearbeitungszentren
Anstelle eines beweglichen Ständers trägt eine Portalmaschine die Spindel auf einer Traverse, die von zwei Ständern getragen wird. Diese Struktur verarbeitet sehr große Werkstücke: lange Abstandsplatten, große Matrizen, Struktur- und Luftfahrtteile. A Portalbearbeitungszentrum PL2016 bietet einen X-Achsen-Verfahrweg von etwa 2000 mm und einen Y-Achsen-Verfahrweg von etwa 1600 mm, was direkt dem größten Teil entspricht, das Sie in einer Aufspannung laden können. Die Architektur wird in unserem Artikel „Was ist ein Portalbearbeitungszentrum“ genauer erklärt.
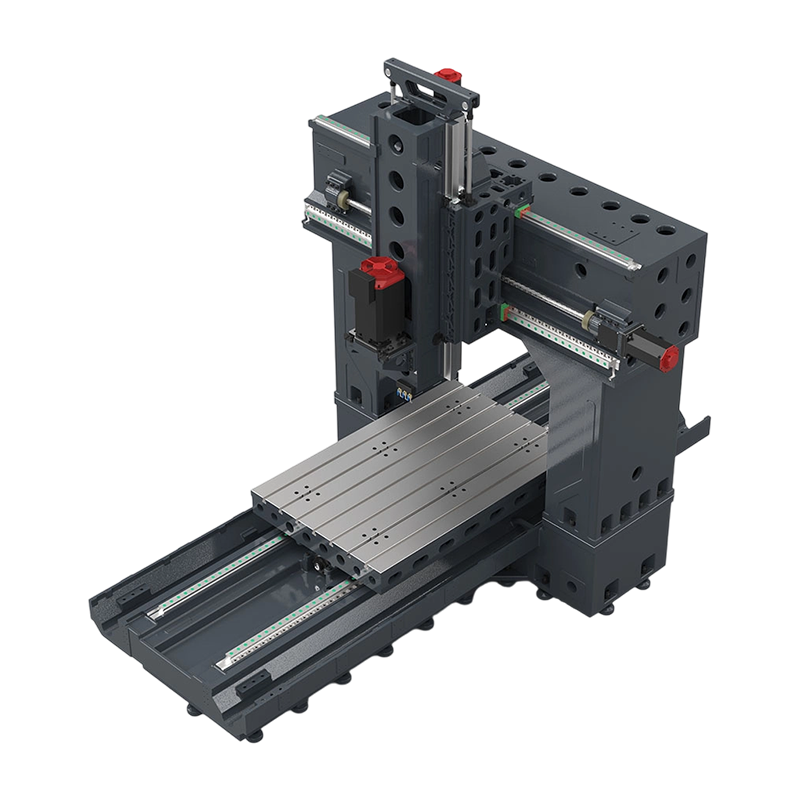 PL2016 Hersteller von Portalbearbeitungszentren, Unternehmen – Nantong New Era Technolo Nantong New Era Technology Co., Ltd ist ein chinesischer OEM/ODM PL2016 Portalbearbeitungszentrumshersteller und ein Unternehmen, das nach Benutzerfreundlichkeit strebt. Produkt anzeigen →
| Struktur | Typischer X-Weg | Bestens geeignet für | Grundfläche und Aufbau |
|---|---|---|---|
| Vertikales Bearbeitungszentrum | 500-1300 mm | Flache Teile, Formeinsätze, Gehäuse, allgemeine Auftragsarbeiten | Kompakt; einfache Einrichtung |
| Horizontales Bearbeitungszentrum | 500-1000 mm | Prismatische Teile, hohe Produktion, mehrseitige Arbeit | Größer mit Palettensystem |
| Portalbearbeitungszentrum | 1500-4000 mm | Große Formen, lange Platten, Strukturteile | Größte Stellfläche |
Fünf Spezifikationen, die wichtiger sind als Marketing
Achsweg: auf Hüllkurve abstimmen, nicht überdimensionieren
Die X-, Y- und Z-Verfahrwege definieren den maximalen Werkstückraum. Eine einfache Regel: Wählen Sie den kleinsten Raum, der zu Ihren Teilen passt und Platz für Werkzeuge und Vorrichtungen bietet, denn größere Maschinen kosten mehr, verbrauchen mehr Strom und nehmen mehr Stellfläche ein.
Der X-Achsen-Verfahrweg bestimmt die maximale Teilelänge, die Sie in einer Aufspannung bearbeiten können. Werte geben Aufschluss über gemeinsame Klassen; Überprüfen Sie die genauen Zahlen anhand des Datenblatts des Herstellers.
Wenn Ihr größtes Teil in etwa 850 mm x 500 mm hineinpasst, ist ein wirtschaftliches vertikales Bearbeitungszentrum EV850 hält den Umschlag ehrlich, ohne für einen größeren Tisch zu bezahlen.
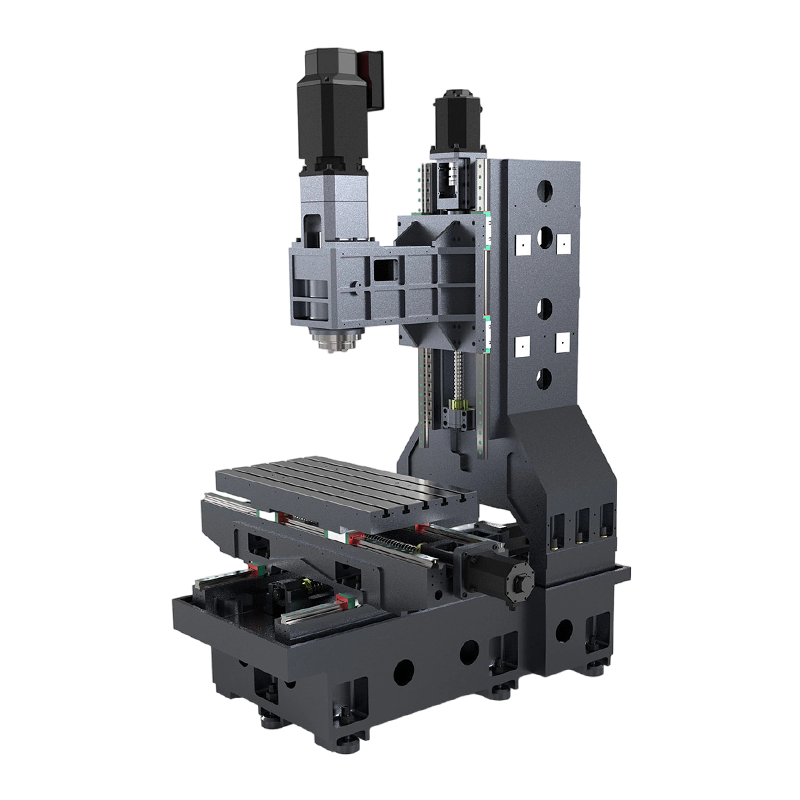 Wirtschaftlicher VMC EV850-Hersteller, Unternehmen - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd ist ein wirtschaftlicher OEM/ODM-Hersteller und ein Unternehmen für VMC EV850 in China. Das Streben nach Benutzerfreundlichkeit setzt ein anspruchsvolles... Produkt anzeigen →
Spindelkegel, Leistung und Geschwindigkeit
Die Spindel ist das Herzstück der Maschine. BT40-Spindeln bewältigen leichtes bis mittleres Fräsen mit Geschwindigkeiten von bis zu etwa 10.000–12.000 U/min; BT50-Spindeln bieten mehr Drehmoment und Steifigkeit für schwere Schnitte in Stahl und Titan bei niedrigeren Geschwindigkeiten. Passen Sie die Spindel an das Material an: hohe Geschwindigkeit hilft Aluminium; Für Stahl ist ein hohes Drehmoment bei niedrigen Drehzahlen wichtig .
Positioniergenauigkeit und Wiederholbarkeit
Die meisten neuen Standard-VMCs geben eine Positionierungsgenauigkeit im Bereich von 0,005–0,02 mm an, mit einer Wiederholgenauigkeit von etwa 0,003–0,01 mm. Betrachten Sie das Datenblatt als Grundlage und nicht als Garantie. Fragen Sie den Hersteller nach den Ergebnissen der Laserkalibrierung und fordern Sie einen Testschnitt unter realen Schneidbedingungen an. Genauigkeit ist eine Eigenschaft des gesamten Maschinensystems, nicht einer einzelnen Komponente.
Steuerungssystem, Werkzeuge und Optionen
Überprüfen Sie die CNC-Steuerung auf einfache Programmierung, Speichergröße und Festzyklen. Ein Werkzeugmagazin mit 20–30 Plätzen deckt die meisten Arbeiten ab. Kühlmittelzufuhr durch die Spindel und ein Späneförderer sind keine Luxusoptionen; Sie verkürzen die Zykluszeit und verlängern die Werkzeuglebensdauer.
Passen Sie die Maschine an Material, Komplexität und Volumen an
Material
Aluminium und Kunststoff ermöglichen hohe Spindelgeschwindigkeiten und aggressive Vorschübe. Stahl und Edelstahl erfordern Drehmoment und Steifigkeit. Gehärtete Materialien über etwa 50 HRC erfordern im Allgemeinen Schleifen oder Erodieren statt Fräsen. Eine Maschine, die Aluminium effizient schneidet, schneidet Stahl nicht unbedingt gut.
Teilekomplexität
Dreiachsige Maschinen bearbeiten flache Flächen, Taschen und Löcher – den Großteil der Bearbeitungsarbeiten. Eine vierte Achse fügt eine indexierte Drehung für Teile hinzu, die eine Bearbeitung auf mehreren Flächen erfordern. Fünfachsige Maschinen eignen sich hervorragend für komplexe konturierte Oberflächen, ihre Kosten und Programmieranforderungen sind jedoch höher. Feine Formenbearbeitung und Graphitbearbeitung gehören zu einer separaten Klasse von Hochgeschwindigkeitsmaschinen, deren Funktionsprinzipien und Anwendungen von Gravier- und Fräsmaschinen wir separat behandelt haben.
Produktionsvolumen
Lohnbetriebe mit geringen Stückzahlen profitieren von einem flexiblen VMC. Großserienproduzenten bevorzugen ein HMC mit Palettenautomatisierung, um Leerlaufzeiten zu reduzieren. Große Einzelstücke gehören auf eine Portalmaschine. Das folgende Radardiagramm vergleicht die drei Strukturen anhand der Kriterien, die in der Praxis am wichtigsten sind.
Vergleich der relativen Leistungsfähigkeit von Maschinenstrukturen. Bei den Werten handelt es sich um Richtwerte, nicht um Messwerte.
Gesamtkosten und Einkaufsrisiken
Gesamtbetriebskosten
Der Kaufpreis ist nur ein Teil der Geschichte. Im ersten Jahr können Aufbau und Installation, Werkzeuge und Werkstückhalterung, Kühlmittel- und Spänemanagement, Schulung und vorbeugende Wartung einen erheblichen Teil der Anfangsinvestition ausmachen. Eine Maschine, deren Anschaffungskosten höher sind, die Genauigkeit aber länger erhalten bleibt, ist über einen Zeitraum von fünf Jahren oft günstiger.
Die häufigsten Kauffehler
- Wählen Sie eine Spindel, deren Leistung für das härteste Material, das Sie schneiden, nicht ausreichend ist.
- Kauf eines Umschlags, der für zukünftige Arbeiten zu klein ist.
- Spankontrolle und Kühlmittelkapazität werden bei großvolumigen Arbeiten außer Acht gelassen.
- Überspringen Sie die Überprüfung der Genauigkeit und akzeptieren Sie Datenblattwerte für bare Münze.
- Unter Berücksichtigung der Vorlaufzeit von Ersatzteilen und der lokalen Serviceverfügbarkeit.
Kaufen Sie bei einem Bauträger, den Sie direkt besichtigen und mit dem Sie sprechen können. Bestätigen Sie die Verfügbarkeit von Ersatzteilen, Garantiebedingungen und Installationsunterstützung schriftlich, bevor Sie unterschreiben.
Wenn CNC-Erodieren das Fräsen ergänzt
Beim Fräsen kann nicht jede Geometrie erreicht werden. Tiefe Hohlräume, scharfe Innenecken und gehärtete Materialien sind die Domäne der Senkerosion. Viele Formenbaubetriebe führen beide Prozesse parallel aus: Die Fräsmaschine schruppt die Form und die Erodiermaschine bearbeitet die Details. Wenn Ihre Arbeit komplexe Formhohlräume umfasst, ist eine CNC-Erodiermaschine eine ergänzende Investition und keine Konkurrenz zum Fräsen.
FAQ zu CNC-Fräsmaschinen
Q1. CNC-Fräsmaschine vs. CNC-Fräse: Was ist der Unterschied?
Eine Fräsmaschine ist für Metall gebaut: starre Gussteile, eine Spindel mit hohem Drehmoment und enge Toleranzen. Eine Oberfräse ist leichter und schneller und für Holz, Kunststoffe und weiche Materialien konzipiert. Wenn Sie täglich Stahl oder Aluminium schneiden, benötigen Sie eine Fräsmaschine.
Q2. Wie viel kostet eine CNC-Fräsmaschine?
Wirtschaftliche vertikale Bearbeitungszentren kosten typischerweise zwischen 30.000 und 60.000 US-Dollar. Hochleistungsmaschinen kosten mehr und Portal- oder Horizontalsysteme hängen stark von Größe und Optionen ab. Vergleichen Sie immer die gesamten Installationskosten.
Q3. Welche Materialien kann eine CNC-Fräsmaschine schneiden?
Üblich sind Aluminium, Stahl, Edelstahl, Titan, Messing, Kunststoffe und Verbundwerkstoffe. Weichere Materialien ermöglichen hohe Geschwindigkeiten; Härtere Materialien erfordern Drehmoment, Steifigkeit und geringere Vorschübe.
Q4. Was ist der Unterschied zwischen 3-Achsen, 4-Achsen und 5-Achsen?
3-Achsen-Maschinen bewegen sich in X, Y und Z. 4-Achsen-Maschinen fügen eine Drehachse für indexierte oder kontinuierliche Drehung hinzu. 5-Achsen fügt zwei Drehachsen für komplexe konturierte Oberflächen hinzu. Bei den meisten Alltagsteilen handelt es sich um 3-Achsen-Arbeiten.
F5. Vertikale vs. horizontale Fräsmaschine: Was ist der Unterschied?
Bei einer vertikalen Maschine richtet sich die Spindel nach unten auf den Tisch – einfache Einrichtung und sehr vielseitig. Bei einer horizontalen Maschine wird die Spindel parallel zum Tisch platziert, was für eine bessere Spanabfuhr und Stabilität bei der Produktionsarbeit sorgt.
F6. Wie hoch ist die Genauigkeit einer CNC-Fräsmaschine?
Neue Standardmaschinen geben typischerweise eine Positionierungsgenauigkeit von 0,005–0,02 mm und eine Wiederholgenauigkeit von 0,003–0,01 mm an. Überprüfen Sie die Werte anhand der Ergebnisse der Laserkalibrierung und eines Testschnitts, bevor Sie die Lieferung annehmen.


Wenn Sie an unseren Produkten interessiert sind, kontaktieren Sie uns bitte.
KONTAKTDATEN
Nantong New Era Technology Co., LTD
- Fünf-Sterne-Industriepark, Bezirk Chongchuan, Stadt Nantong, Provinz Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkte
Schnelllink
Neuigkeiten
Mobiles Endgerät
NANTONG NEW ERA TECHNOLOGY CO., LTD Alle Rechte vorbehalten. CNC-Bearbeitungszentrum Hersteller China Bearbeitungszentrum Fabrik
